



3LPE (三層ポリエチレン被覆パイプ) 被覆パイプは、融着エポキシプライマー、コポリマー接着剤、および押出ポリエチレン外層によって保護されています。このコーティングシステムは、シームレスまたは溶接されたスチールラインパイプに塗布されます。 FBE プライマーは、ブラストされ加熱された鋼表面に直接塗布され、一次腐食保護界面を形成します。接着剤は、エポキシとポリエチレンの間に化学的および機械的結合を提供します。 PE 層は、吊り上げ、輸送、保管、掘削、埋め戻しの際にパイプを保護するために必要な厚さ、靭性、耐湿性を備えています。このシステムは通常、埋設または水没した石油、ガス、輸送のパイプライン、収集ライン、河川横断、および耐食性と衝撃、圧痕、摩耗に対する保護を組み合わせる必要がある湿潤または腐食性土壌を通るルート向けに仕様化されています。 HDD の抗力、ロックフィル、使用温度の上昇、またはコンクリートバラストコーティングの場合、コーティングクラス、摩耗保護、カットバックジオメトリ、およびフィールドジョイントの互換性については、プロジェクト固有の認定が必要です。
3LPE コーティング システムは、3 つのコーティング層を単純に組み合わせたものではなく、指定された使用条件に合わせて設計、認定、管理された統合された標準ベースの防食システムと見なされるべきです。コーティングは、接地側の汚染および予想される熱サイクルに対する効果的な耐性を提供する必要があります。ただし、これらの特性は、不完全な FBE 被覆、不十分な FBE 硬化、または不十分な接着剤の接着を補うために使用されるべきではありません。
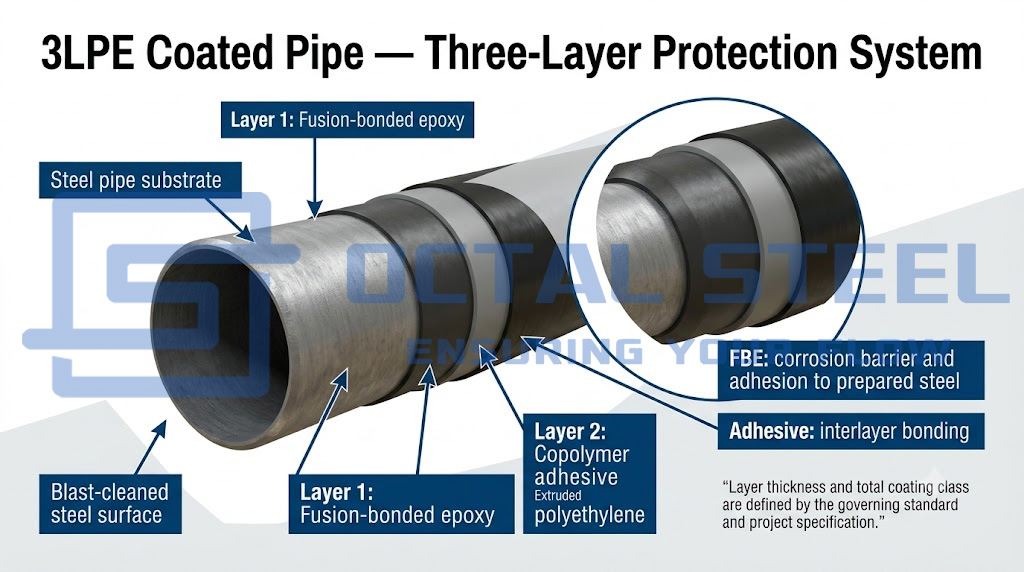
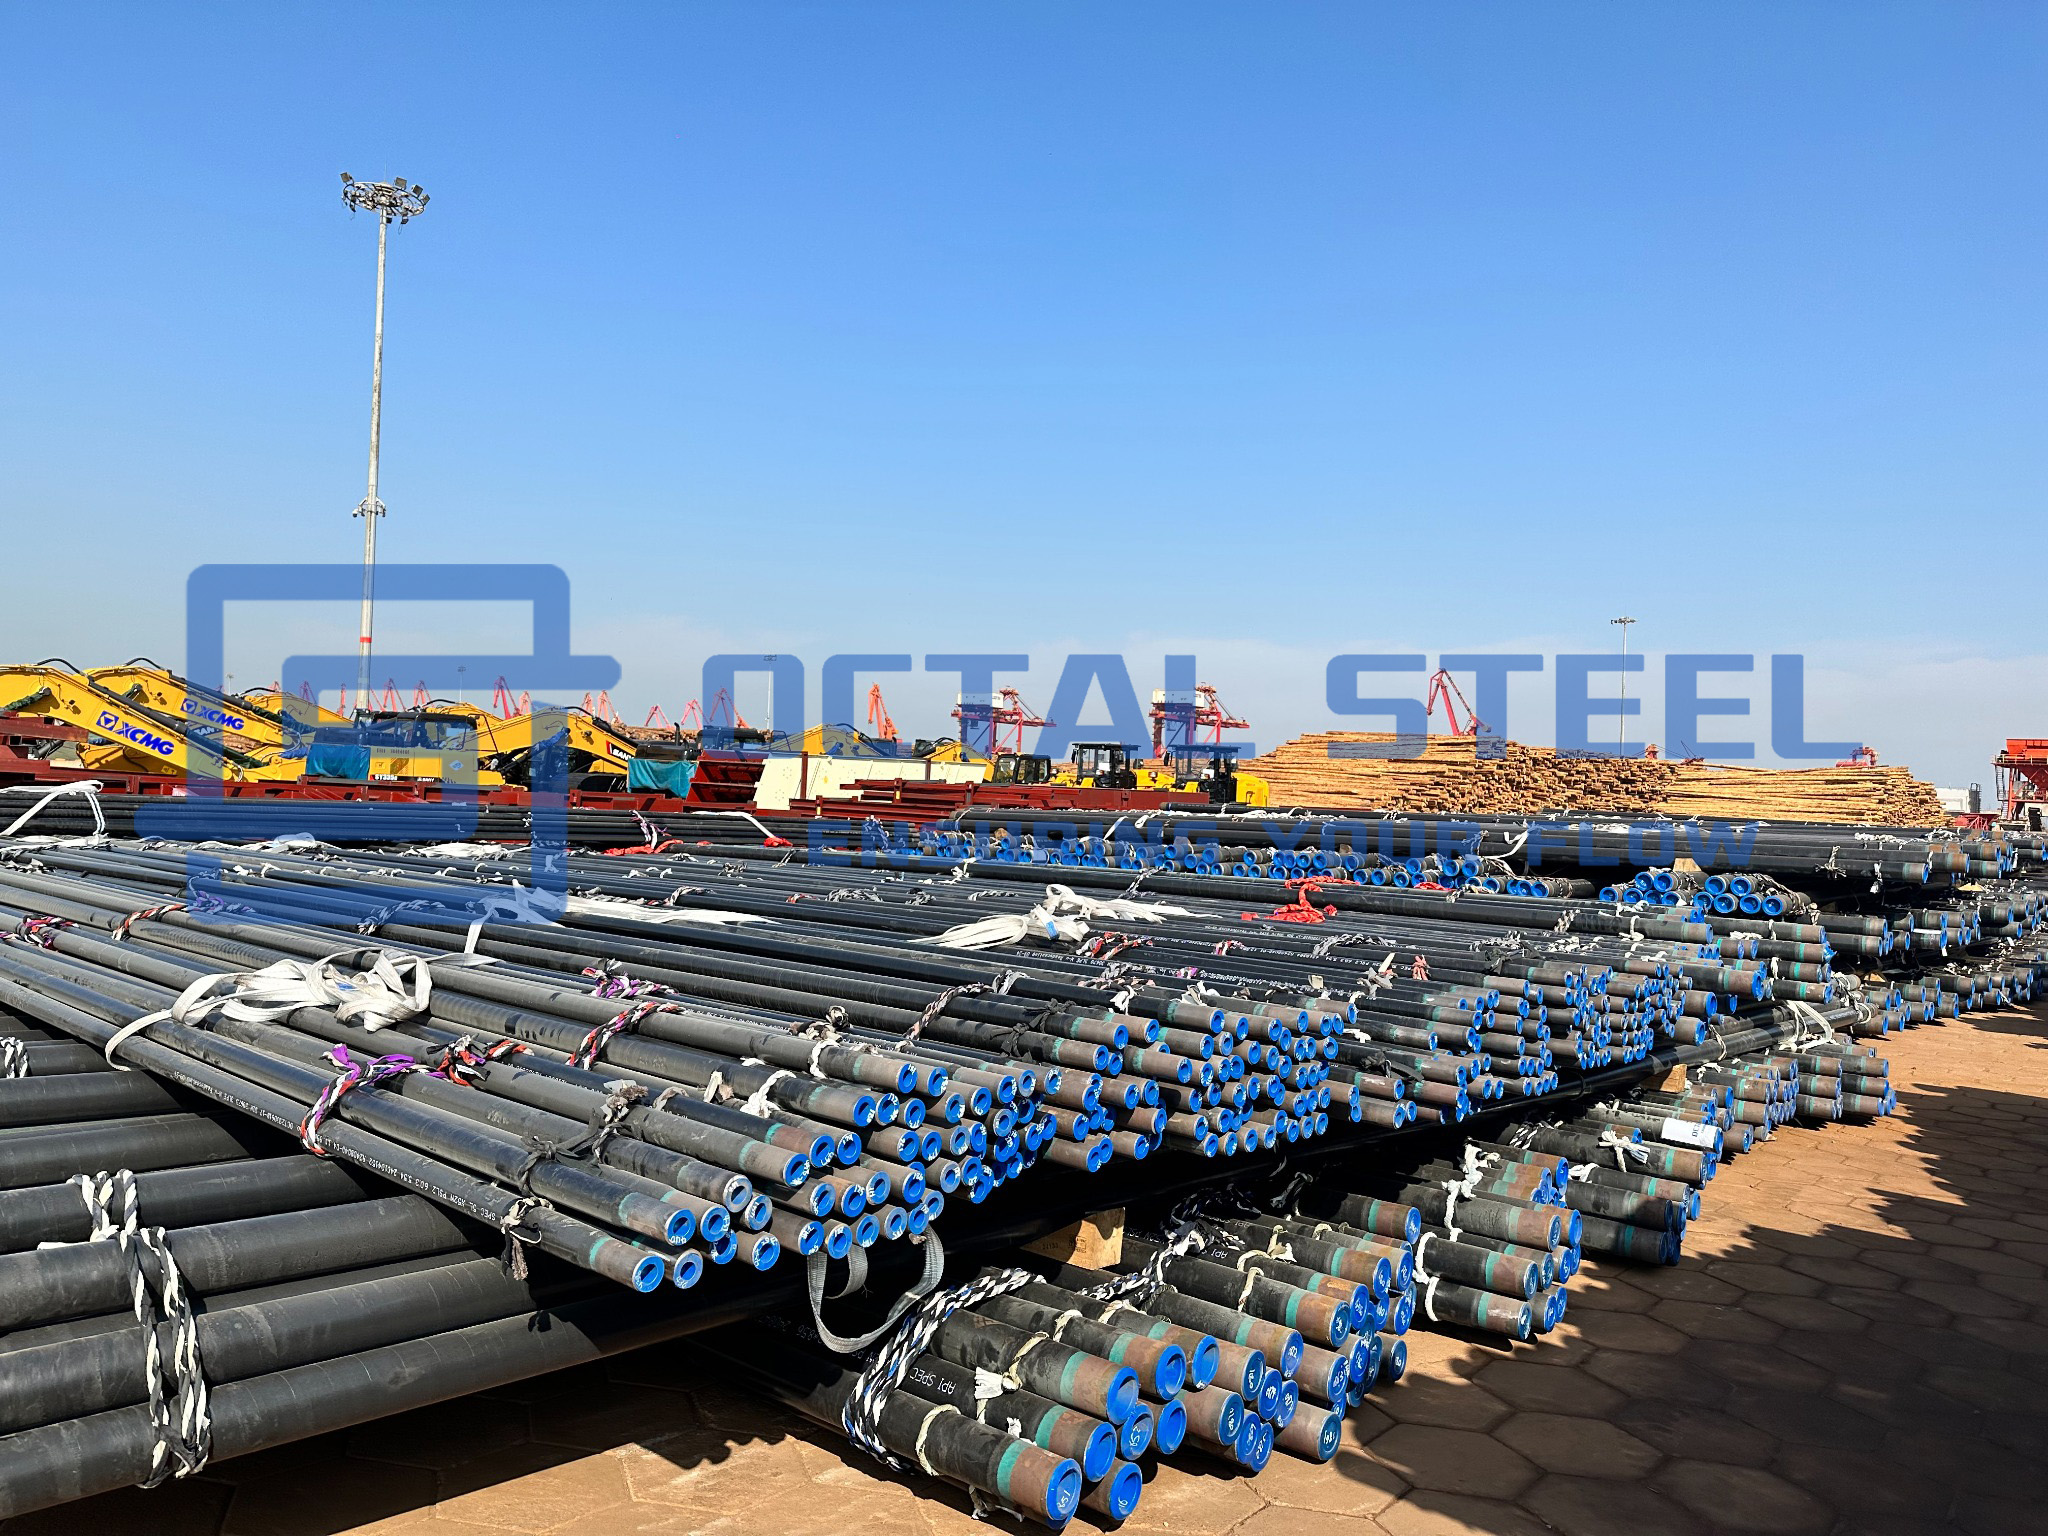
GNEE は、埋設または水中の石油、ガス、輸送パイプライン向けに、シームレス ベース パイプ、HFW/ERW、LSAW、SSAW を備えた 3LPE コーティング パイプを供給しています。ベースパイプとコーティングの要件は、API Spec 5L、ISO 3183、ISO 21809-1、DIN 30670-1、CSA Z245.21、および承認されたプロジェクト仕様と調整できます。次の表は、3PE コーティング システムの各層の機能と主な受け入れ懸念事項をまとめたものです。
| 被覆層 | 材料 | エンジニアリング機能 | 受け入れに関する主な懸念事項 |
|---|---|---|---|
| 最初の層 | 融着エポキシ (FBE) | 準備された鋼に付着し、主要な腐食保護界面を提供します | 表面の清浄度、プロファイル、塗布温度、硬化およびフィルムの連続性 |
| 2層目 | コポリマーまたはグラフト接着剤 | エポキシとポリエチレン層を化学的および機械的に接続します。 | 材料の適合性、押出温度、適用範囲 |
| 3層目 | 押出ポリエチレン | 耐湿性を提供し、下層を衝撃、圧痕、摩耗から保護します。 | 全体の厚さ、連続性、耐衝撃性、および取り扱いによる損傷 |
3LPE被覆管の仕様
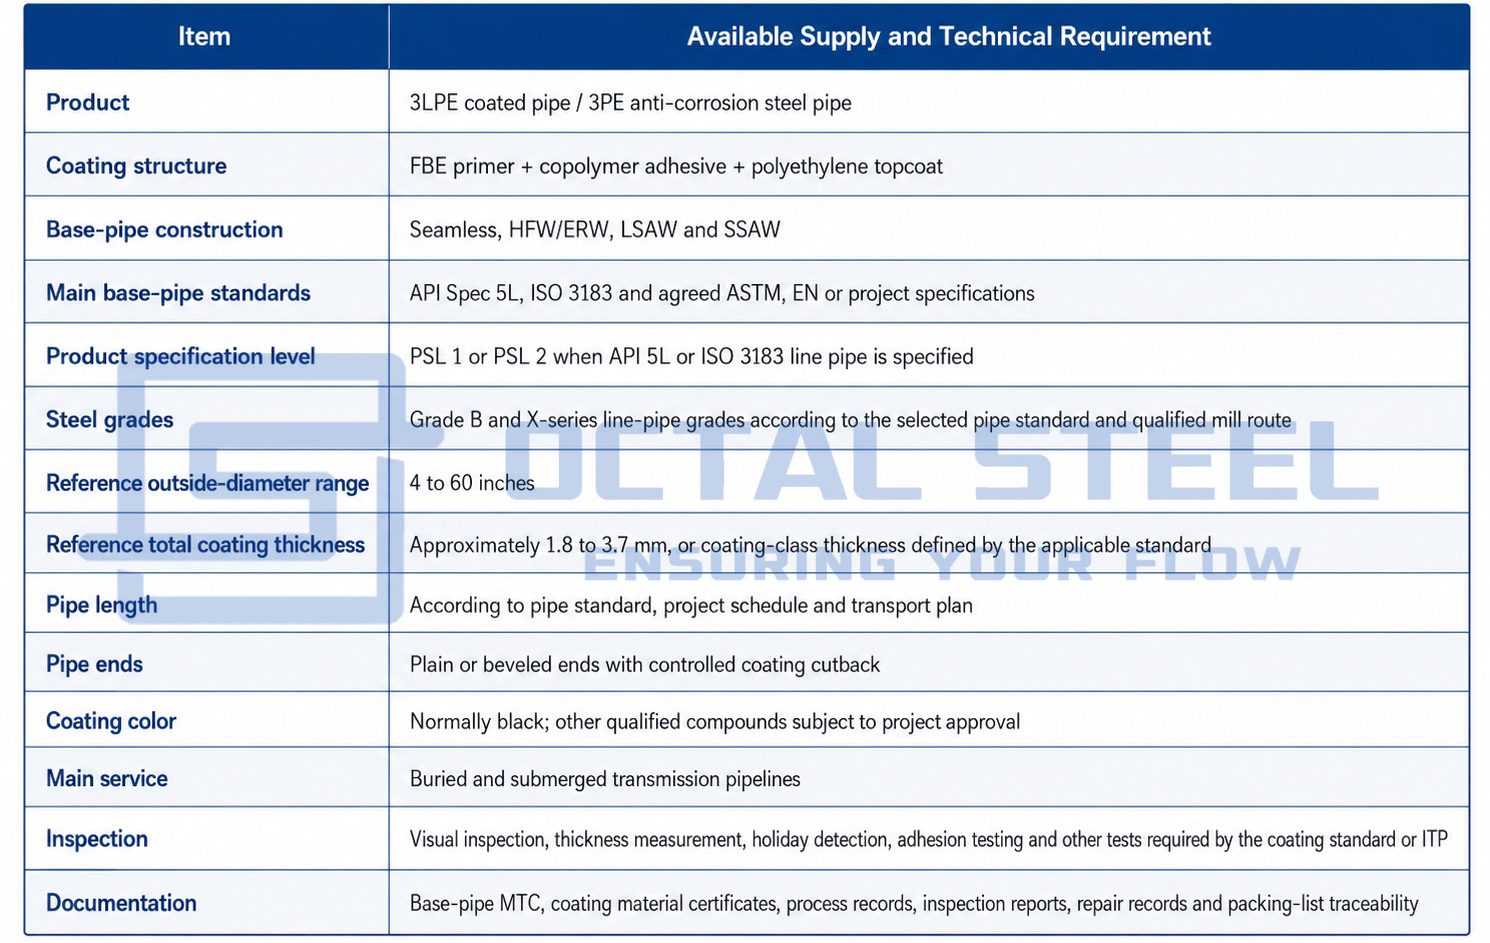
供給範囲は 4 ~ 60 インチ、コーティング基準範囲は約 1.8 ~ 3.7 mm です。最終的な可用性は、ベースパイプの寸法、コーティングラインの能力、コーティングクラス、およびプロジェクトの適格性によって異なります。
ダウンロード: 3LPE_Coated_Pipe_仕様_および_注文ガイド.pdf
3LPE パイプラインの規格とコンプライアンス
ベースパイプと外側のコーティングは、異なる技術文書によって管理されます。素管証明書は鋼製品であることを証明します。それだけでは、外装コーティングがプロジェクトのコーティング仕様を満たしていることを確認することはできません。
| ルール | 3LPE パイプ オーダーのスコープ |
|---|---|
| ISO 21809-1:2018 | 埋設または水中鋼管用の植物塗布三層PEおよびPP外装コーティング |
| DIN 30670-1:2024 | 鋼管と継手に工場で塗布された押出ポリエチレンコーティング |
| CSA Z245.21:22 | 鋼管用植物塗布ポリエチレンコーティングの資格、申請、検査、試験、取扱い及び保管 |
| APIスペック5L | シームレスおよび溶接スチールラインパイプの製造および受け入れ要件 |
| ISO 3183:2019 | パイプライン輸送システム用のPSL 1およびPSL 2継目無溶接鋼管 |
| ISO 8501-1 | コーティング前の鋼表面の清浄度の目視評価 |
| ISO8502シリーズ | 粉塵、可溶性塩、その他の表面汚染物質の評価 |
| ISO8503シリーズ | ブラスト表面形状の測定と評価 |
| プロジェクトのコーティング仕様 | 温度クラス、厚さクラス、カットバック、試験頻度、合格基準および文書化 |
ISO 3183:2019 は 2026 年改訂後も有効であり、シームレス鋼管および溶接鋼管 PSL 1 および PSL 2 を対象としています。DIN は工場で適用される現在の押出 PE コーティング規格として DIN 30670-1:2024 をリストしており、CSA Z245.21:22 にはコーティングの認定要件、適用、検査、試験、取り扱いおよび保管が含まれています。
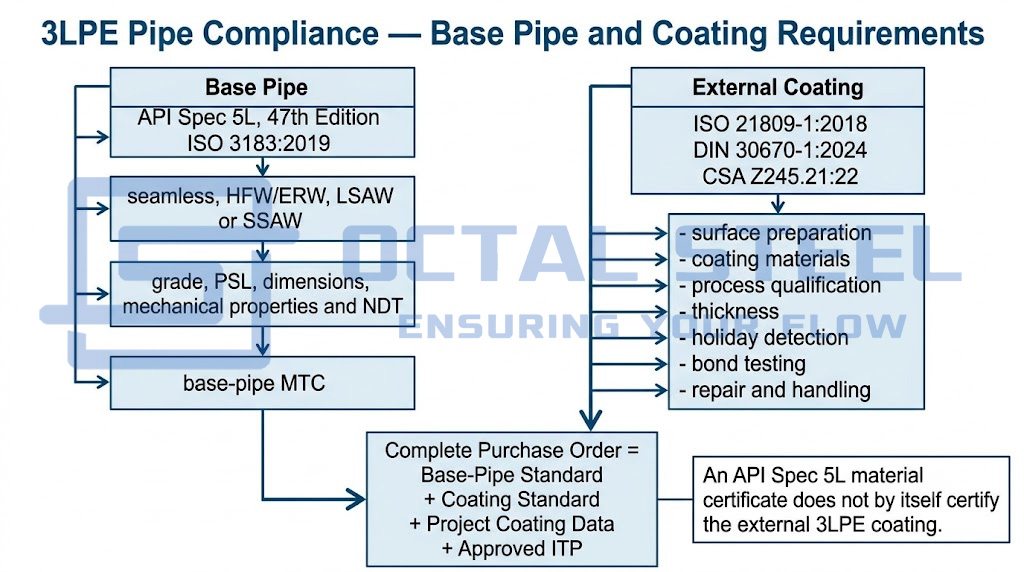
したがって、注文書では両方の文書を識別する必要があります。たとえば、次のようになります。
ISO 21809-1 に準拠した 3LPE 外側コーティングを施した API 仕様 5L PSL 2 ライン パイプ (指定されたコーティング クラス、設計温度、最小厚さ、カットバック、プロジェクト ITP を含む)。
「API 5L 3LPE パイプ」のみを記述すると、コーティングのクラスと受け入れ要件が不完全になります。
3LPEコーティングの代表的な厚さ
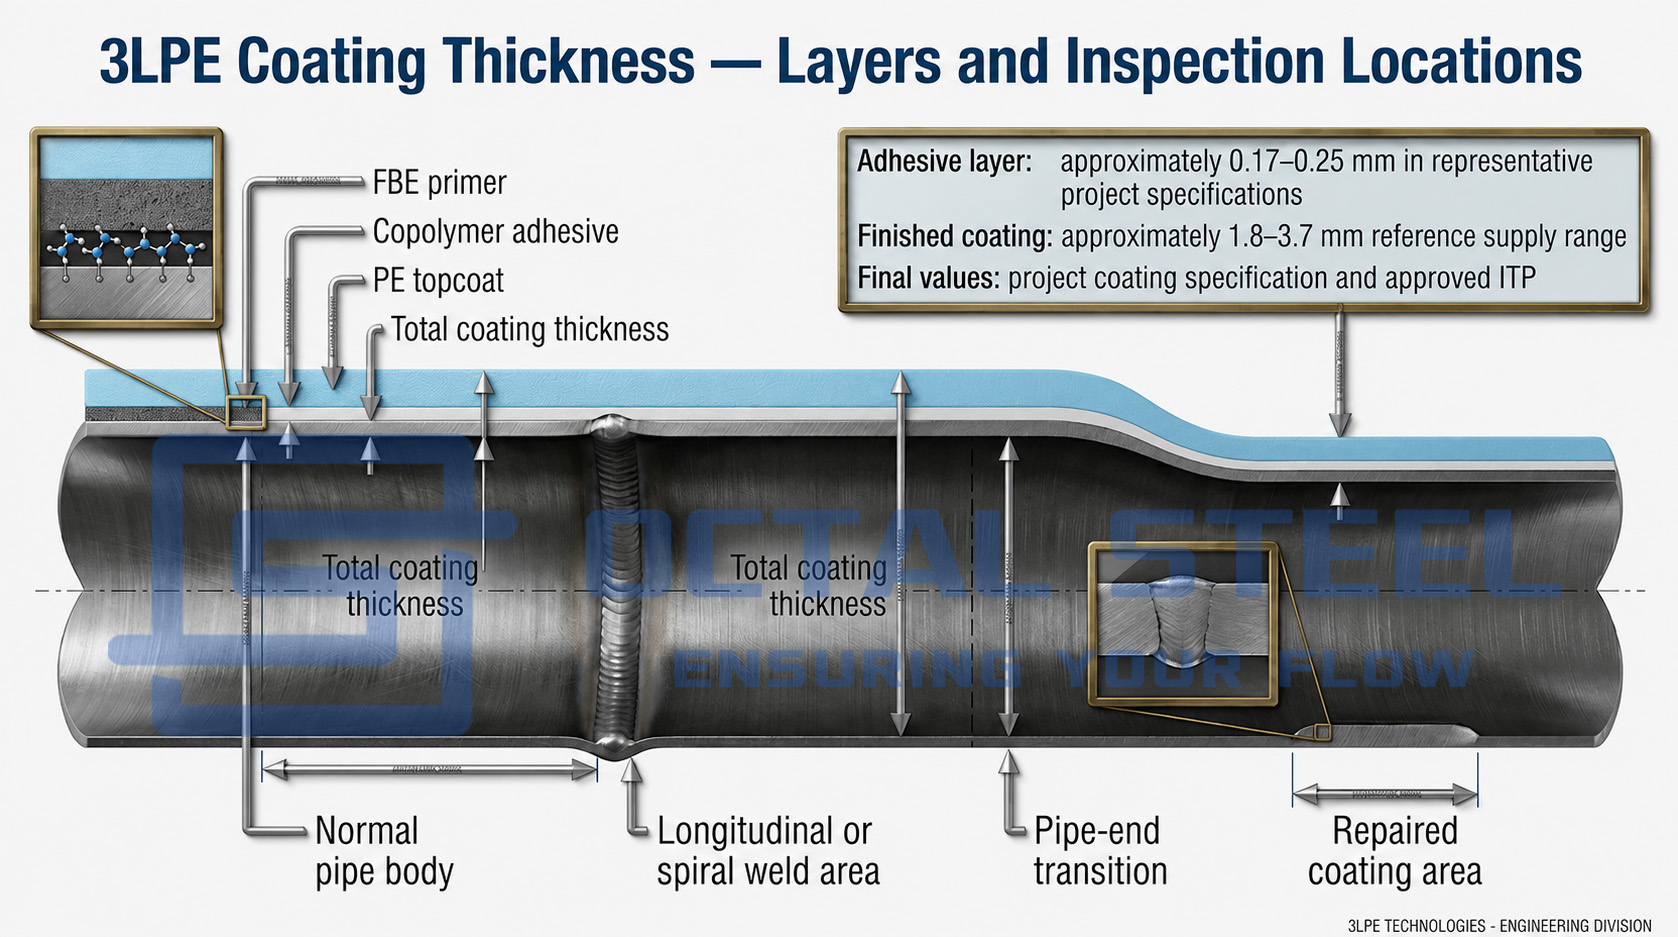
3LPE パイプの総厚さは、パイプの直径、コーティングのクラス、使用温度、取り扱いのリスク、およびプロジェクトの仕様によって決まります。それを単一の普遍的な価値として扱うべきではありません。
代表的なシステムには次のものが含まれます。
- FBE プライマー: 通常、最小乾燥膜厚として指定されます。
- 接着層: プロジェクト仕様では通常約 0.17 ~ 0.25 mm。
- PE 層: 必要な総厚を達成するように調整されます。
- 完成したコーティングの合計: 標準製品範囲では、通常約 1.8 ~ 3.7 mm 以内です。
これらの数値は参考値であり、自動的な合格基準ではありません。公開されているオペレーターの仕様では、最小総厚がパイプの外径に応じて異なる可能性があることが示されています。たとえば、公共プロジェクトの仕様では、パイプ直径の増加に応じて、最小厚さのカテゴリとして 2.5、2.8、3.0、および 3.3 mm が定義されています。
RFQ には次のことを示す必要があります。
- 最小 FBE 厚さ。
- 最小接着剤の厚さ。
- 最小総コーティング厚さ。
- 通常または強化コーティングのクラス。
- 局所的な厚さが許容最小値を下回っている。
- 厚さ測定頻度。
- 追加の耐摩耗性保護が必要な場合。
3LPE vs FBE vs 3LPP コーティング
FBE、3LPE、および 3LPP は、植物に適用されるパイプコーティング システムであり、相互に関連しています。 FBE は、準備された鋼表面に直接的な腐食バリアを形成し、単独で使用することも、3LPE および 3LPP システムの下塗りコートとして使用することもできます。 3LPE は接着剤とポリエチレン層を追加して耐衝撃性、耐摩耗性、耐湿性を向上させます。一方、3LPP はポリプロピレンを使用して高温でのパフォーマンスを向上させます。
これらのシステムのどちらを選択するかは、動作温度、設置方法、土壌と充填状態、改ざんのリスク、現場接着の適合性、および完全なコーティング システムの認定制限によって異なります。次の表は、その構造、サービス中の動作、検査の焦点、および主な選択制限を比較しています。
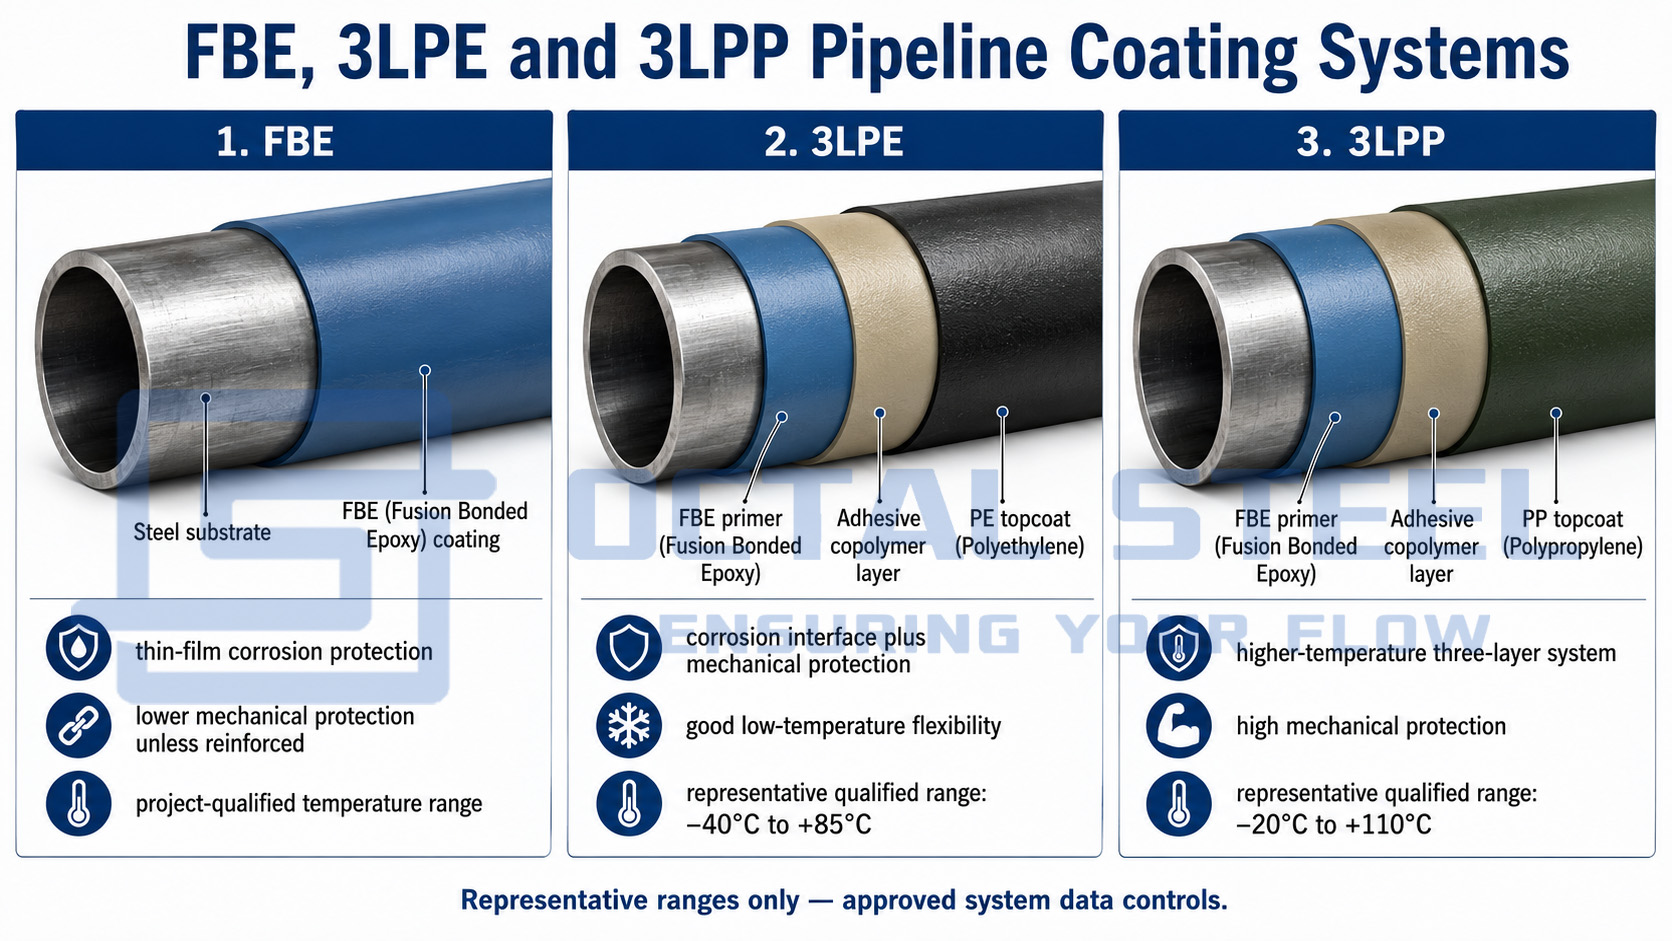
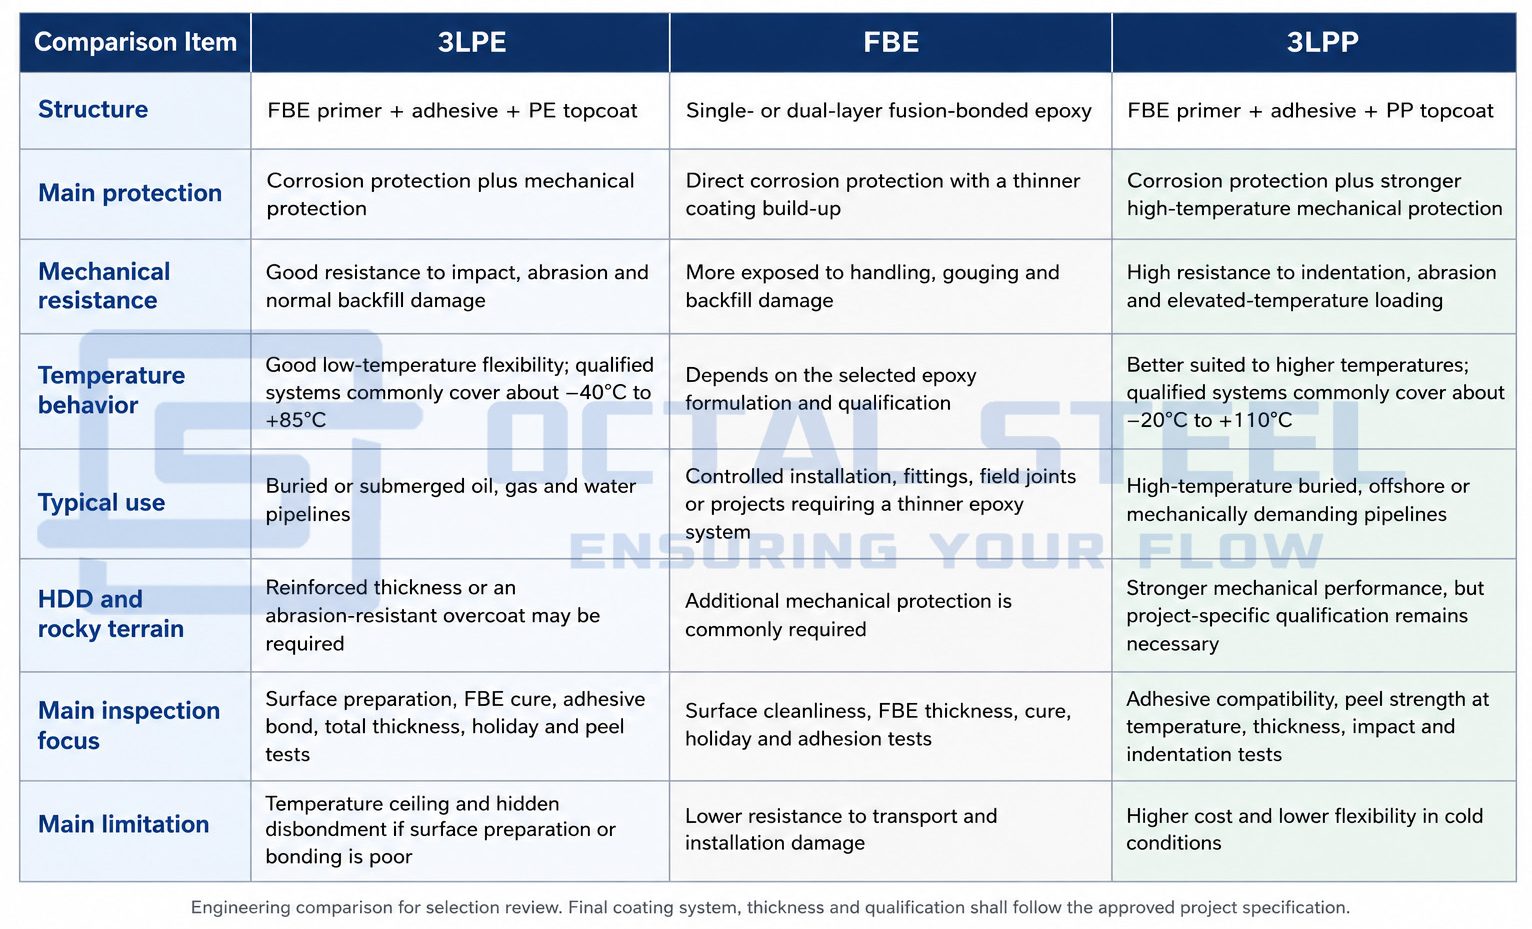
示されている温度範囲は、認定システムの代表値です。最終的な選択は、承認されたコーティングテクニカルシート、動作温度、設置方法、埋め戻し条件、およびプロジェクト仕様に従う必要があります。
ダウンロード: 3LPE_vs_FBE_vs_3LPP_コーティング_選択_ガイド_最終.pdf
3LPEと2LPEの比較
2 コート PE システムでは通常、スタンドアロンの FBE プライマーが省略されるか、簡略化されたプライマー/接着剤の配置が使用されます。完全な 3LPE システムは、独特のエポキシ-鋼腐食バリア、接着層、および独立した外部機械層を提供します。
2 つのシステムを交換可能なものとして扱うべきではありません。プロジェクトは以下を確認する必要があります。
- FBE プライマーが必須かどうか。
- 必要な陰極剥離性能。
- 温度クラス。
- 厚さのクラス。
- テスト方法。
- フィールドジョイントコーティングとの互換性。
3LPE被覆パイプの重量
完成した被覆管の重量は、裸鋼管の質量とすべての被覆層の質量の合計です。
各コーティング層について:
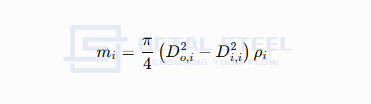
どこ:
- メートルよメートル当たりのコーティング質量 =;
- d私は聞いたその層を適用した後の外径は=です。
- d私、私そのレイヤーを適用する前の直径は=です。
- よよコーティング材料の=密度。
コーティングされたパイプの総質量は次のとおりです。
メートル合計=メートル鋼鉄+mFBE+m接着剤+mPE
出荷計画の場合、計算では次のことも考慮する必要があります。
- 両端のコーティングされていない(カットバック)長さ。
- コーティングの実際の平均厚さ。
- 一時的なカップリング、エンドプロテクターまたはプラグ。
- 補修材。
- バンドル、クレードル、および梱包の重量。
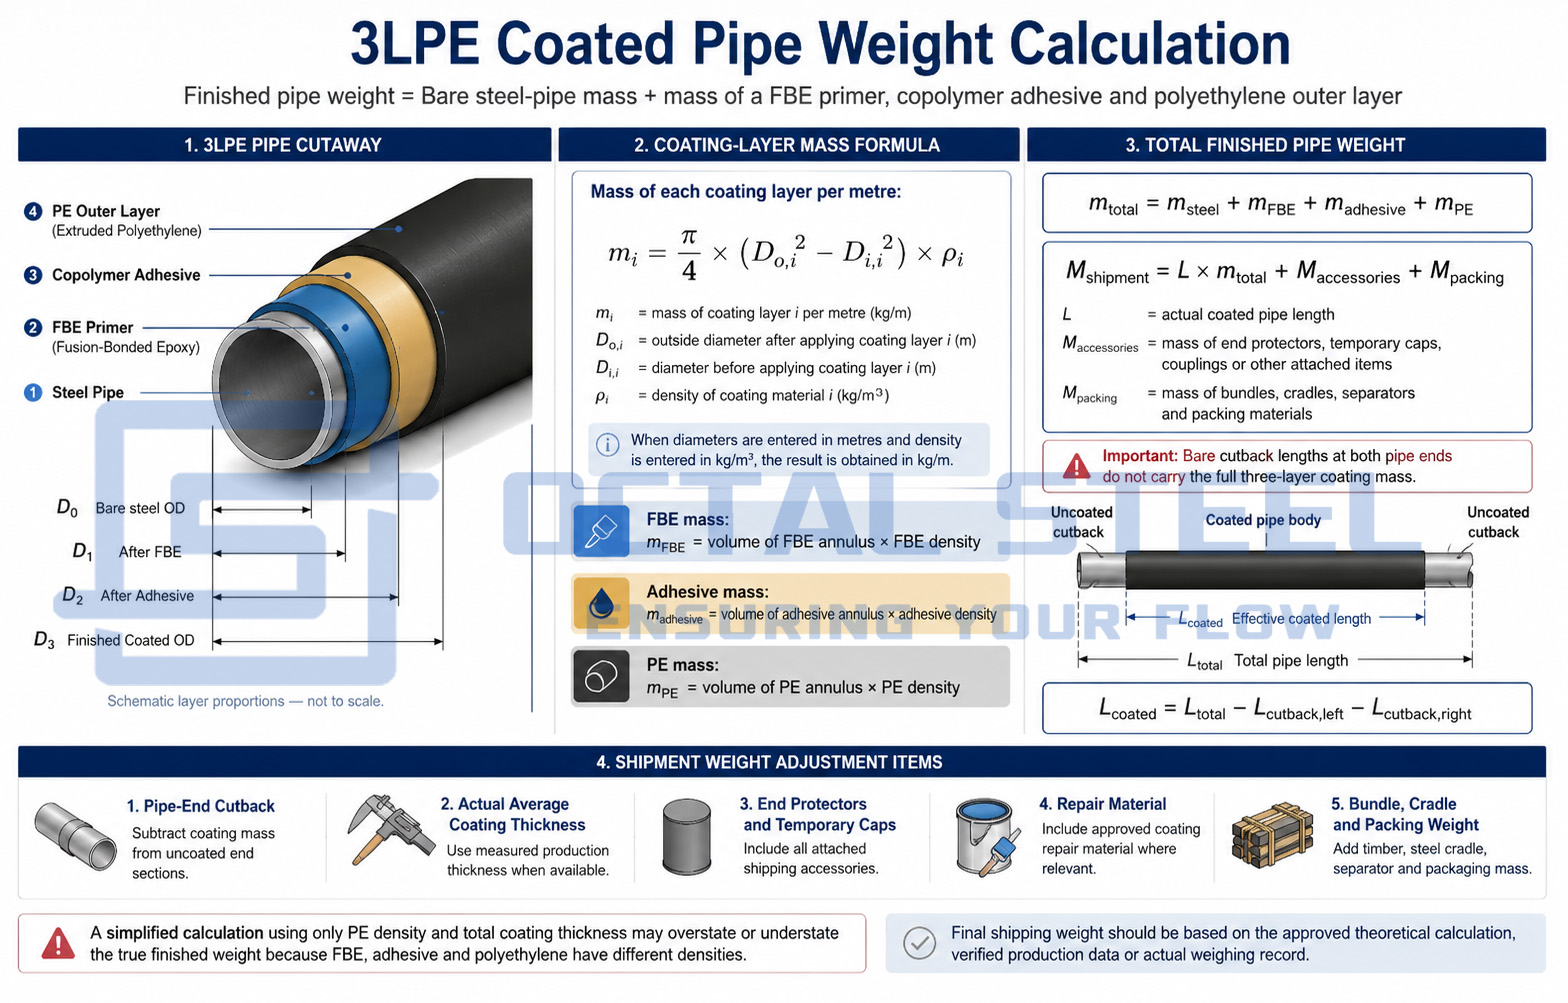
FBE、接着剤、ポリエチレンの密度が異なるため、PE の密度とコーティングの総厚のみを使用した単純化した計算では、実際の値が過大評価または過小評価される可能性があります。最終的な出荷重量は、承認された理論計算または実際の生産重量の記録に基づく必要があります。
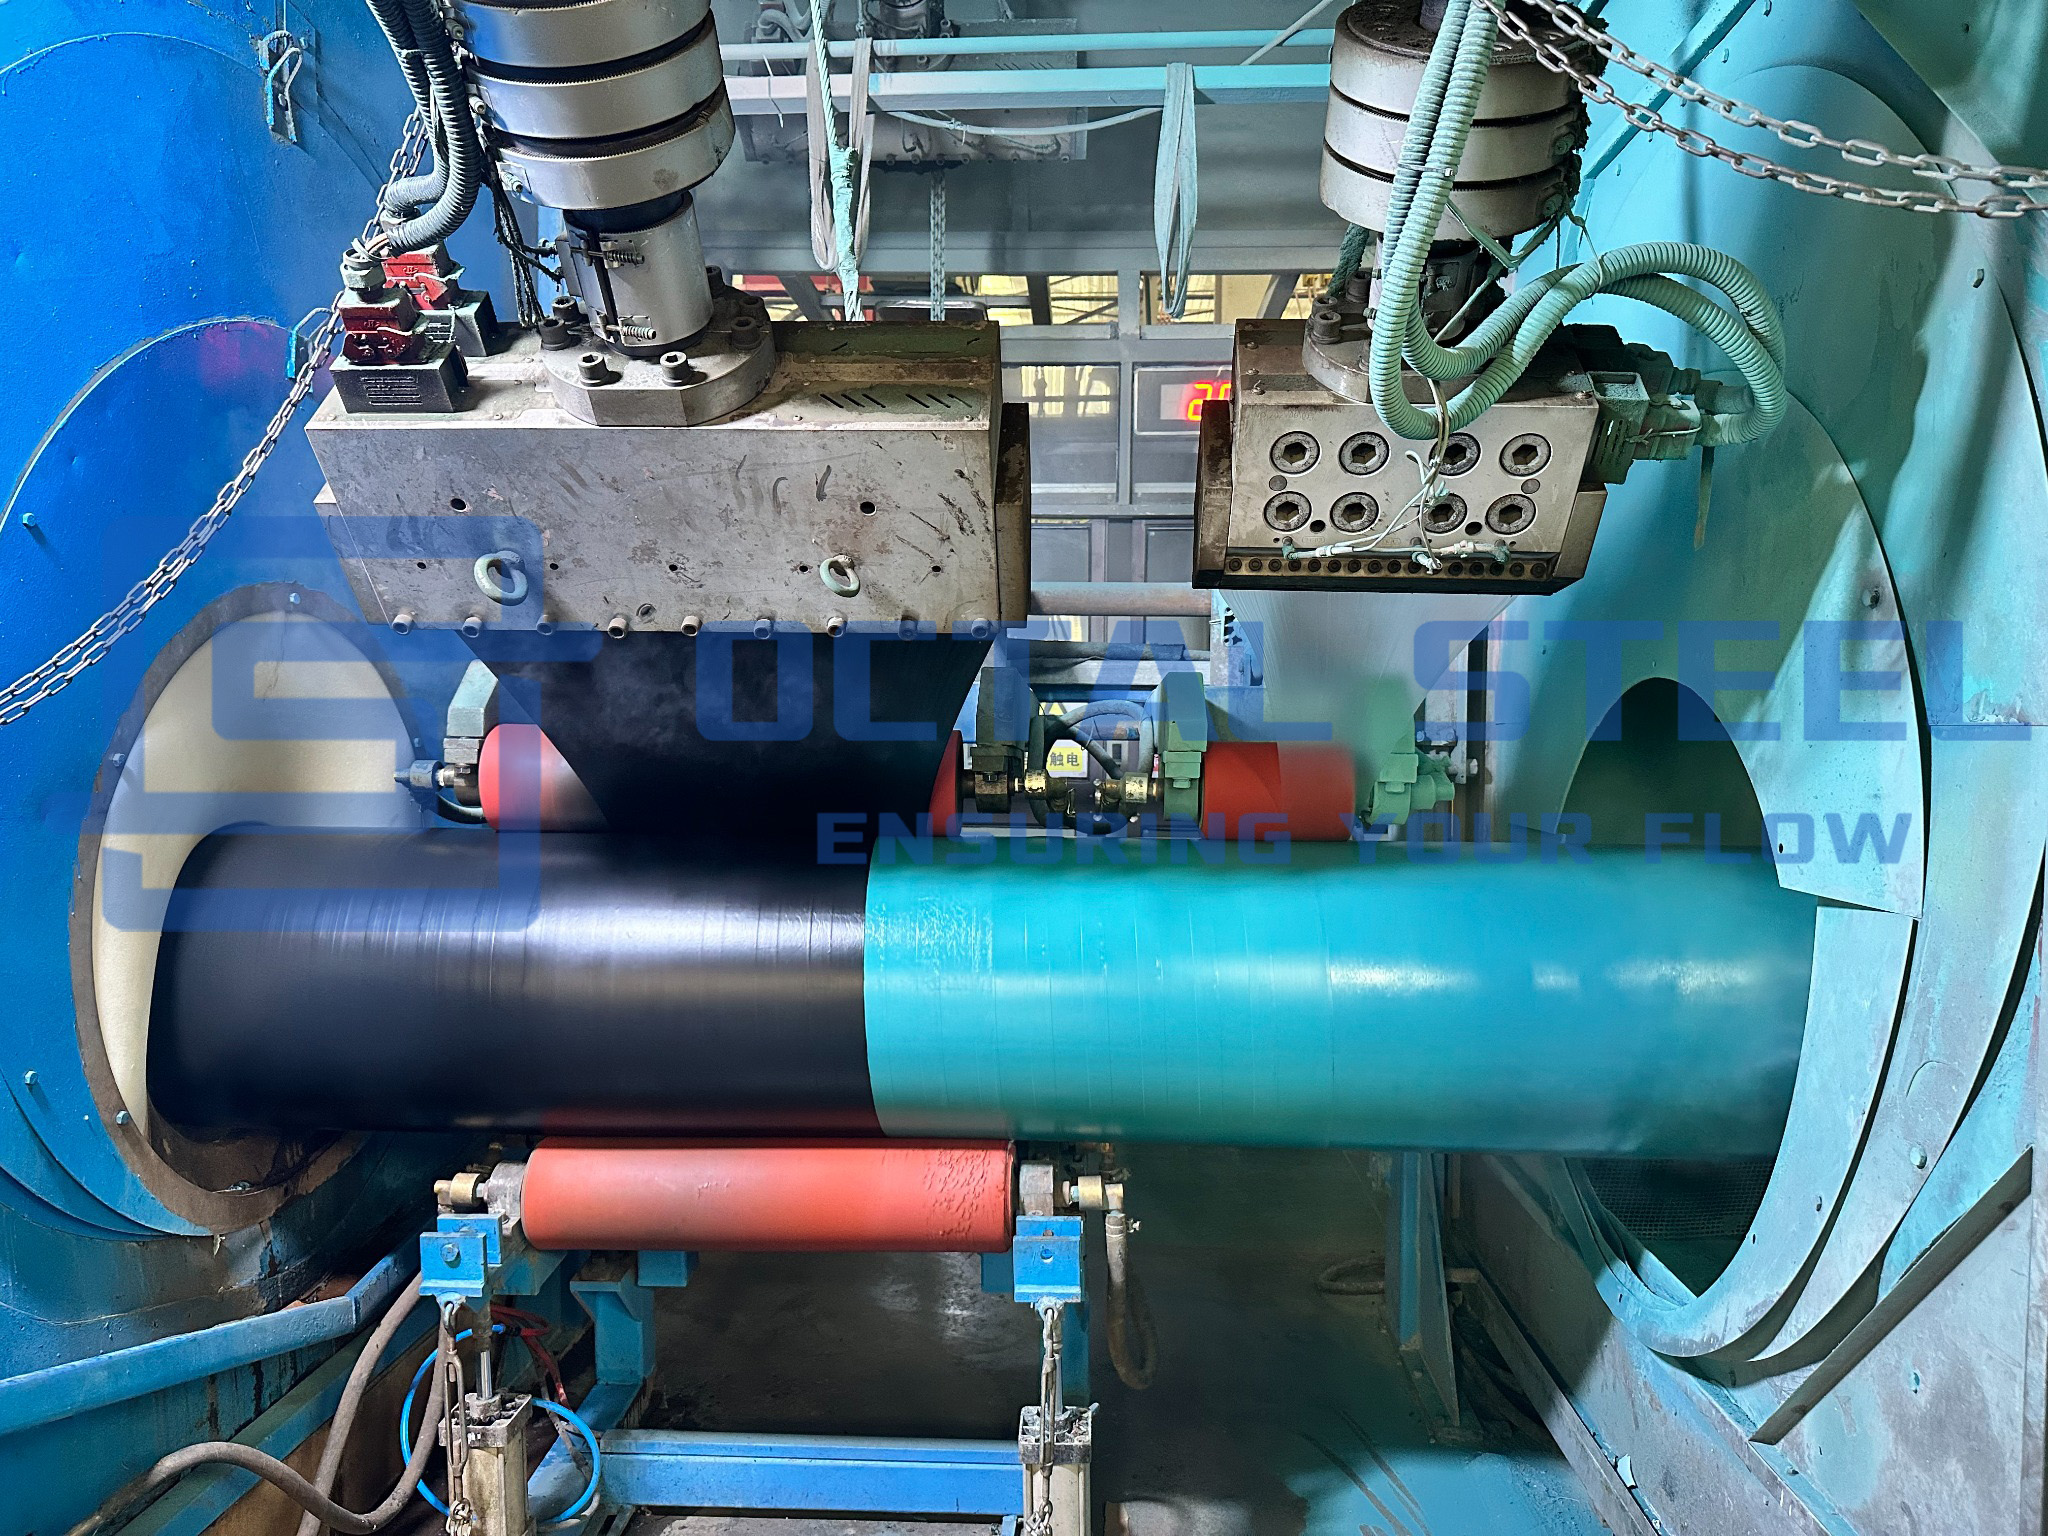
3LPEコーティングの製造工程
1.ベースパイプラインの受信と本人確認
各パイプは製造記録と照らし合わせて受領されます。パイプ番号、注入番号、規格、グレード、外径、肉厚、長さ、端部の準備がコーティング前に検証されます。
コーティングの塗布を妨げる可能性のある表面欠陥(剥離、溶接スパッタ、深い傷、積層、鋭利な突起など)は特定され、処分されます。研削によって残りの壁の厚さがベースパイプの許容要件を下回ってはいけません。
2. 油、グリース、汚染物質の除去
オイル、グリース、塩、マーキング接着剤、その他の汚染物質は、研磨ブラストの前に除去されます。汚染された表面をブラストすると、破片がプロファイルに埋め込まれ、エポキシの長期的な接着力が低下する可能性があります。
清掃記録には、検査の方法、消耗品、結果が記載されていなければなりません。
3. ブラストによる洗浄
パイプの外面は、承認されたコーティング仕様で要求される清浄度までブラスト洗浄されます。通常、ISO 8501-1 の Sa 2 と同等のホワイトメタルに近いレベルです。
準備された表面は次のことを確認するためにチェックされます。
- 視覚的な清潔さ。
- アンカープロファイル。
- 粉塵汚染。
- 必要に応じて可溶性塩。
- 鋼鉄の欠陥が再露出。
- 湿気またはフラッシュ酸化。
ISO 8501-1 は視覚的な準備の程度を定義し、ISO 8503 の手順はブラスト表面のプロファイルを評価するために使用されます。
4. パイプ加熱
パイプは、認定された FBE 適用温度まで加熱されます。温度は校正された機器で測定され、ライン速度、パイプの直径、壁の厚さとともに記録されます。
承認された温度範囲は、コーティング材料サプライヤーのデータおよび認定された塗布手順仕様に従う必要があります。適格な窓の下に FBE を適用すると、硬化と接着が低下する可能性があります。温度が高すぎると、パウダーが損傷したり、エポキシと接着剤の間の相互作用が変化したりする可能性があります。
5. FBEプライマーの塗布
静電気を帯びたエポキシパウダーが加熱されたスチール上にスプレーされます。粉末は溶けて流れ、硬化し始め、主な耐食層を形成します。
FBE アプリケーションの制御には次が含まれます。
- 粉末バッチ。
- リサイクルが許可されている場合の未使用粉末と回収粉末の割合。
- スプレーガンの状態。
- パイプの温度。
- 回線速度。
- ゲル化および硬化挙動。
- 最小乾燥膜厚。
6. 接着剤の塗布
コポリマー接着剤は、FBE が適格な接着ウィンドウ内に留まりながら塗布されます。塗布のタイミングは重要です。層はエポキシと正しく相互作用し、同時にポリエチレン層を受け入れる必要があります。
押出温度、流量、および FBE と接着剤の塗布間の時間を記録します。
7. ポリエチレン押出成形
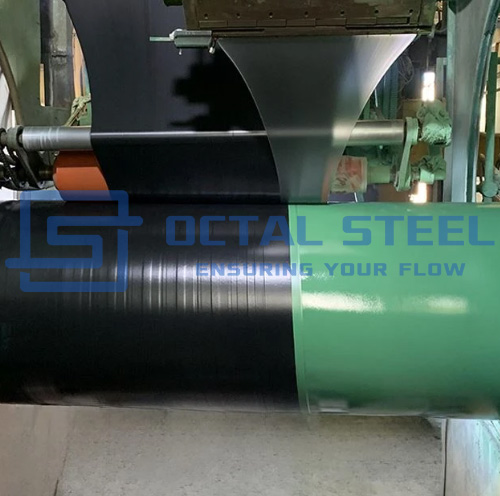
外側の PE 層は押出成形によって適用され、接着剤に押し付けられるため、閉じ込められた空気、弱い重なり部分、および縦方向またはスパイラルの溶接継ぎ目付近の隙間が避けられます。
外層の厚さは、指定された全体のコーティングクラスを達成するように制御されます。
8. 冷却と焼き戻し
コーティングされたパイプは、コーティングが変形したり損傷したりすることなく取り扱いおよび検査できるようになるまで、認定された手順に従って冷却されます。
冷却条件によって、亀裂、反り、層間剥離、または制御されていない残留応力が生じてはなりません。
9. パイプ端のカットバック
ジョイントの現場溶接および現場コーティングを可能にするために、パイプの各端でコーティングが除去または終了されます。
注文では以下を定義する必要があります。
- カットバックの長さ。
- 寸法公差。
- コーティングのエッジの角度。
- 露出した鋼材の状態。
- 接着剤の完成。
- 裸端部の一時的な保護。
- 自動または手動溶接との互換性。
公開されているオペレーターの仕様では、標準カットバックとして公差 +20/-0 mm の 120 mm が使用され、自動溶接に追加のスペースが必要な場合は同じ公差の 150 mm が使用されます。これらの値はプロジェクト固有の例であり、普遍的な寸法ではありません。
10. 最終検査、修理、マーキング
各パイプは目視検査、コーティングの厚さの検証、および不連続部の検出を受けます。許容されるコーティングの損傷は承認されたシステムで修復され、適用される同じ検査方法で再検査されます。
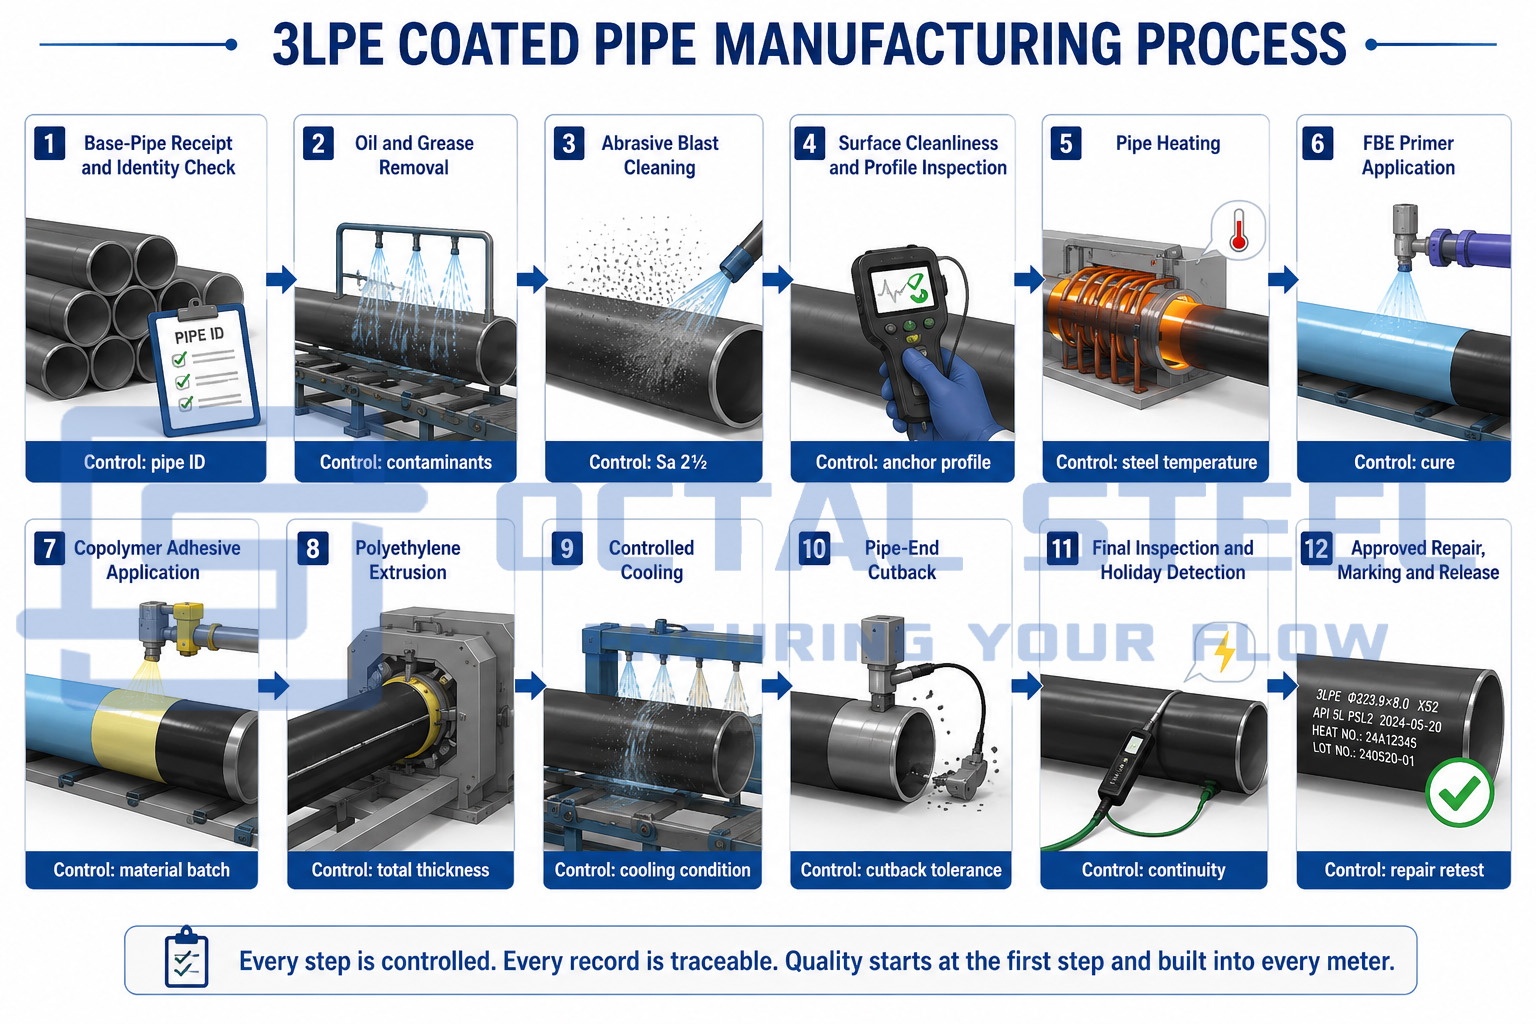
その後、パイプの元のアイデンティティが完成した 3PE 耐食鋼パイプに復元されます。
公共事業者の仕様では、表面処理、パイプの加熱、FBE の塗布、接着剤と PE の押出、焼き入れ、カットバックの準備、機器の校正、修理、およびコーティングされたパイプの取り扱いの文書化された管理が必要です。
3LPE被覆管の検査と受入
信頼性の高い 3PE コーティング システムは、見た目だけでなく、プロセス記録と完成品テストによって確認されています。
| 検査ポイント | 確認方法 | 何が裏付けられるか | 管理されたリスク |
|---|---|---|---|
| パイプのアイデンティティ | 採点と書類審査 | 正しいベースパイプがコーティング生産に入る | グレードまたはキャスト番号の混乱 |
| 表面の洗浄 | 視覚的なコンパレーターと承認された手順 | ミルスケール、錆、汚れが除去されました | FBE粘着力が低い |
| 表面形状 | プロファイルゲージ、コンパレータ、またはレプリカテープ | エポキシに対する十分な機械的固定 | 早期離脱 |
| 粉末および可溶性塩 | テープまたは導電性方法が指定されている場合 | ブラスト後も表面は汚れません | 浸透圧性ブリスターと弱い結合 |
| 塗布温度 | 校正済み高温計と連続記録 | FBE は認定された温度ウィンドウ内で適用されます | 硬化不足または熱劣化 |
| FBEと接着剤の厚さ | 校正された厚さ測定 | 個々のレイヤーの最小要件が満たされている | 腐食バリアまたは弱い結合 |
| 総厚さ | 本体および溶接部に沿った測定 | 要求されるコーティングクラスを達成 | 衝撃や押し込みによるダメージ |
| 目視検査 | 外面の100% | しわ、隙間、気泡、破れ、剥離がないこと | アプリケーションの隠れた欠陥 |
| 不連続性の検出 | 承認された張力での全周電子テスト | コーティングの持続性と毛穴のなさ | 電解液と鋼との直接接触 |
| 剥離または接着強度試験 | 指定温度でのストリップ剥離試験 | PE、接着剤、FBE、スチールの結合 | 層分離 |
| 衝撃と圧痕 | 資格試験または製造試験 | 取扱い、充填、集中荷重に対する耐性 | 現場での損害 |
| 陰極剥離 | 指定された温度および電圧での臨床試験 | 陰極防食下での欠陥の隣のコーティングの挙動 | フィルムの下でリリース |
| カットバック検査 | テープ、プロファイルゲージおよび目視検査 | 正しい溶接と現場接合部 | 現場調整とコーティングのやり直し |
| 修理箇所の再検査 | 厚さと不連続性の再テスト | 修復された領域はリリース要件を満たしています | 文書化されていない局所的な欠陥 |
検査頻度は、選択した規格と承認された ITP に従う必要があります。一部のプロジェクト仕様では、各パイプ表面の 100% に対する目視検査と不連続性試験が必要ですが、剥離、衝撃、圧痕、陰極剥離などの破壊試験は、定義された認定、シフト、バッチ、または毎日の頻度で実行されます。
不連続性テストのストレスを別のプロジェクトからコピーしないでください。これは、適用される規格、コーティングの厚さ、および承認された手順に従って選択されます。
ダウンロード: 3LPE_Coated_Pipe_Inspection_and_Acceptance_Checklist_Revised.pdf
設置条件に応じた用途
湿った土壌または腐食性の土壌に埋設された輸送ライン
溝掘りや埋め戻しの際、パイプは土壌の水分、石、接触圧、取り扱い荷重にさらされます。外側の PE 層は摩耗や衝撃による損傷を制限し、FBE 層は鋼表面の腐食保護界面を維持します。
承認では、パイプが溝に入る前の不連続部、全体の厚さ、剥離強度、および修理記録の検出に重点を置く必要があります。
岩だらけと山道
岩のレイアウトにより、ダウンヒルやインフィル中に集中的なコンタクトポイントが形成されます。標準 3LPE には、強化された厚さクラス、選択された保護フィラー、または追加の耐摩耗性オーバーレイが必要な場合があります。
コーティングの決定は、3LPE パイプが無制限の岩との接触に耐えられると仮定するのではなく、充填仕様に関連付けられる必要があります。
水平方向のドリルとドラッグ (HDD)
HDD の抵抗により、コーティングは継続的に摩耗、せん断、局部的なガウジングにさらされます。プロジェクトでは、より厚い PE、耐摩耗性オーバーレイ、または別の認定された保護層が必要になる場合があります。
レビューには、抗力の長さ、穴の形状、土壌と岩の状態、引張強度、コーティングの厚さ、および修復計画を含める必要があります。
河川、海岸、水没地への設置
水没パイプラインの場合、3LPE はコンクリートバラストコーティングまたは機械的保護層の下に防食システムを提供します。
3LPE とコンクリートバラストコーティングの間の界面は認定されている必要があります。端部の形状、陽極の固定、フィールドジャンクションコーティング、コンクリートを含まないカットバックの寸法も調整する必要があります。
長距離のガスおよび石油パイプライン
長時間の輸送、繰り返しの持ち上げ、庭での保管、および継続的な現場溶接により、試運転前にコーティングが損傷する可能性が高くなります。
検査は荷物の積み込みと解除まで継続する必要があります。最終的なパイプの数と修理の記録は、梱包リストとコーティングの検査記録と一致する必要があります。
3LPE コーティングの完全性のリスクとチェックポイント
3LPE コーティングシステムの完全性は、ポリエチレン層の目に見える状態以上のものに依存します。表面処理、塗布温度、接着剤の適合性、コーティングの厚さ、製造トレーサビリティはすべて、取り扱い、設置、長期使用中にコーティングが付着したままであるかどうかに影響します。
1. FBEの接着と鋼の表面処理
主なリスク: 一見無傷なポリエチレン層の下の FBE の剥離。
油、塩、ほこり、不十分なブラストプロファイル、または不正確なパイプ加熱温度により、FBE プライマーと鋼表面の間の結合が弱まる可能性があります。水分は、明らかな外観欠陥を生じさせることなく、コーティングの下に移動することができます。
チェックポイント:
- 洗浄と表面プロファイルの記録。
- 指定されている場合は、粉塵および可溶性塩類のテスト。
- 校正されたパイプ温度監視。
- FBE の適用と硬化の記録。
- 耐剥離性および陰極剥離試験。
2. FBEと接着剤とポリエチレンの結合
主なリスク: 取り扱い、切断、または現場での接合準備中の PE 層の剥離。
これは通常、互換性のないコーティング材料、不正確な押出温度、または適格なボンドウィンドウ外での塗布が原因です。
チェックポイント:
- FBE-接着剤-PE素材の承認済みの組み合わせ。
- 材料バッチの検証。
- 押出温度とライン速度の記録。
- 手続き的資格試験 (PQT) の文書。
- 剥離生産または接着強度のテスト。
3. コーティングの厚さと継ぎ目の被覆率
主なリスク: 衝撃、へこみ、または摩耗に対する耐性が低い局所的に弱い領域。
不安定な押出、不均一なライン速度、または縦方向およびスパイラルの継ぎ目の周囲の圧力が不十分な場合、厚さが薄い領域や空気が閉じ込められた領域が生じる可能性があります。
チェックポイント:
- 本体に沿ったコーティングの厚さの測定。
- LSAW、SSAW、または HFW 溶接ゾーンの追加チェック。
- 溶接頂点の検査。
- エアトラップとオーバーラップの制御。
- ITP が必要とする場合、パイプごとの厚さを記録します。
4. 端部のカットバックとフィールドジョイントの準備
主なリスク: 溶接の遅れ、フィット感の悪さ、現場接合部のコーティングのやり直し。
不適切なカットバック長、損傷したコーティングエッジ、または不適切に準備された露出した鋼材は、ガース溶接とその後のフィールドジョイントのコーティングを妨げる可能性があります。
チェックポイント:
- カットバックの長さの測定と許容差。
- コーティングエッジプロファイル検査。
- 露出した鋼材の表面状態。
- 保管および輸送中の端部の保護。
- 選択したフィールドボンドコーティングシステムとの互換性を確認してください。
5. コーティングの損傷と修復解除
主なリスク: 修復されたものの、最終検査や現場で確認できない局所的な欠陥。
文書化された場所、方法、または再検査を行わずに修理が行われると、コーティングのトレーサビリティ チェーンが中断される可能性があります。
チェックポイント:
- 承認された修理材料システム。
- 定義された最大修復サイズ。
- 修理場所の地図。
- 厚さと不連続性の再テスト。
- パイプ番号にリンクされた修理および再検査の記録。
6. パイプラインとコーティングバッチのトレーサビリティ
主なリスク: ベース パイプライン、コーティング材料、または検査結果が最終リリースと一致しない可能性があります。
マーキング転写とバッチ制御が維持されていない場合、ブラストまたはコーティング中にパイプのアイデンティティが失われる可能性があります。
チェックポイント:
- パイプ番号の継続的な監視。
- キャスト番号とMTCの確認。
- FBE、接着剤、PE のバッチ記録。
- 塗装および検査の生産シフト記録。
- 最終マーキングはパッキングリストの配管マップにリンクされています。
外側の PE 層は、その下の接着力がすでに劣化している場合でも、見た目には無傷のままです。このため、表面処理の記録、プロセス温度の監視、剥離テスト、および陰極剥離の結果は、コーティングの外観だけよりも強力な合格の証拠を提供します。
ダウンロード: 3LPE_Coating_Integrity_Risks_and_Control_Points_Balanced.pdf
文書化とトレーサビリティ
完全なリリース パッケージは、次の ID 文字列を維持する必要があります。
パイプマーキング – 鋳造番号 – ベースパイプのMTC – パイプ番号 – コーティング材料のバッチ – コーティング生産シフト – プロセス温度記録 – 厚さと不連続レポート – 破壊試験結果 – 修理および再検査記録 – 最終マーキング – パッキングリスト配管図 – 出荷リリース
推奨される文書は次のとおりです。
- JP 10204 3.1 ベースパイプの材質証明書。
- ベースパイプの寸法およびNDTレポート。
- FBE、接着剤、PEのコーティング材料証明書。
- 承認された申請手順の仕様。
- 手続き的資格試験 (PQT) レポート。
- 検査およびテスト計画 (ITP);
- 機器の校正証明書。
- 表面処理の記録。
- 塗布および押出温度の記録。
- コーティング厚レポート。
- 不連続性検出レポート。
- 耐剥離性のレポートと製造試験。
- 修理記録と位置図。
- パイプ端カットバックレポート。
- 最終的な目視検査記録。
- パイプ番号またはコーティングロットにリンクされたパッキングリスト。
- 指定されている場合、第三者による検査から解放されます。
公共事業者の仕様では、製造リリース前のコーティング材料、コーティング手順、PQT 文書、校正記録、製造記録、試験報告書、および取り扱い手順のロットレベルの認証が必要です。
よくある質問(FAQ)
3LPE コーティングされたパイプの RFQ には何を含めるべきですか?
ベースパイプの規格、グレード、PSL、外径、肉厚、長さ、種類をご指示ください。また、コーティング規格、温度クラス、層ごとの最小厚さ、総厚さ、カットバック、検査範囲、修理限界、および必要な書類も定義します。
3LPE コーティングにはどのような規格が適用されますか?
主な国際規格は ISO 21809-1:2018 です。プロジェクトでは、DIN 30670-1:2024 または CSA Z245.21:22 を指定することもできます。スチールパイプ自体は、API 5L、ISO 3183、またはその他の承認されたベースパイプ規格に合わせて別途注文する必要があります。
API 5L は 3LPE コーティングをカバーしますか?
いいえ、API 5L はスチール ライン パイプを対象とし、外側のコーティング システムは対象としません。 3LPE に準拠するには、コーティング材料証明書、承認された適用手順、PQT、ITP、およびコーティング検査レポートが必要です。
3LPE コーティングの厚さはどのように指定されますか?
厚さはパイプの外径、コーティングのクラス、使用温度、改ざんのリスク、プロジェクトの仕様によって異なります。 RFQ では、FBE、接着剤、およびコーティングの合計の厚さの最小値を指定する必要があります。単一の汎用の厚さをすべてのプロジェクトに使用する必要はありません。
3LPE と FBE の違いは何ですか?
FBE は、準備されたスチールに直接接着されたエポキシの単層です。 3LPE はコポリマー接着剤とポリエチレン層を追加し、衝撃、摩耗、圧痕、取り扱いによる損傷に対する耐性を高めます。


