



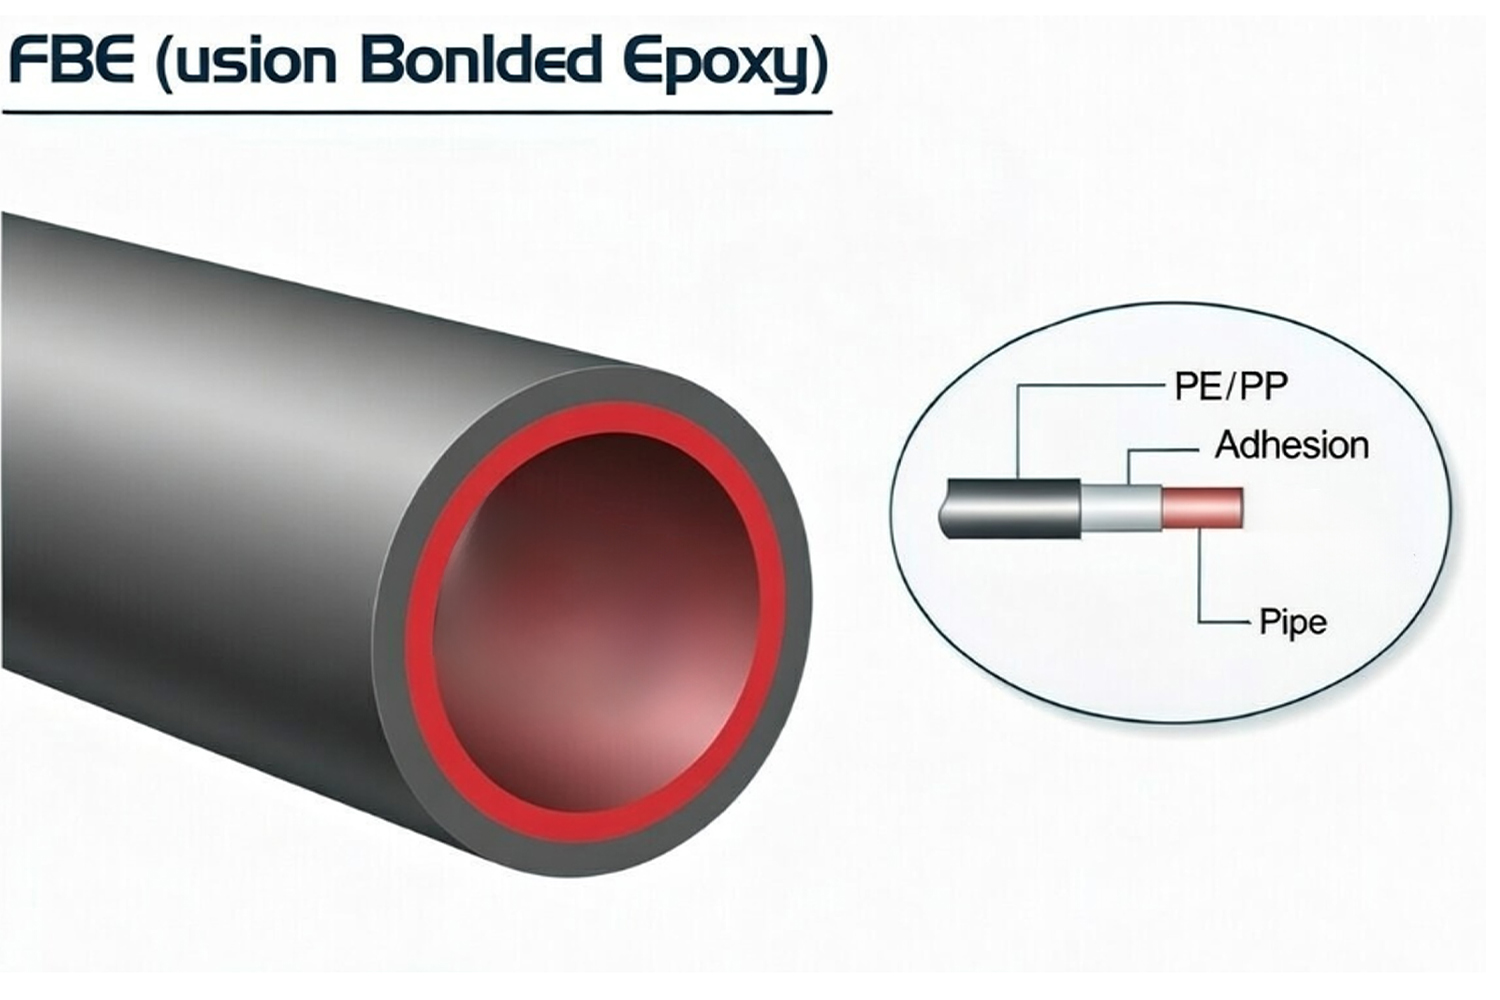
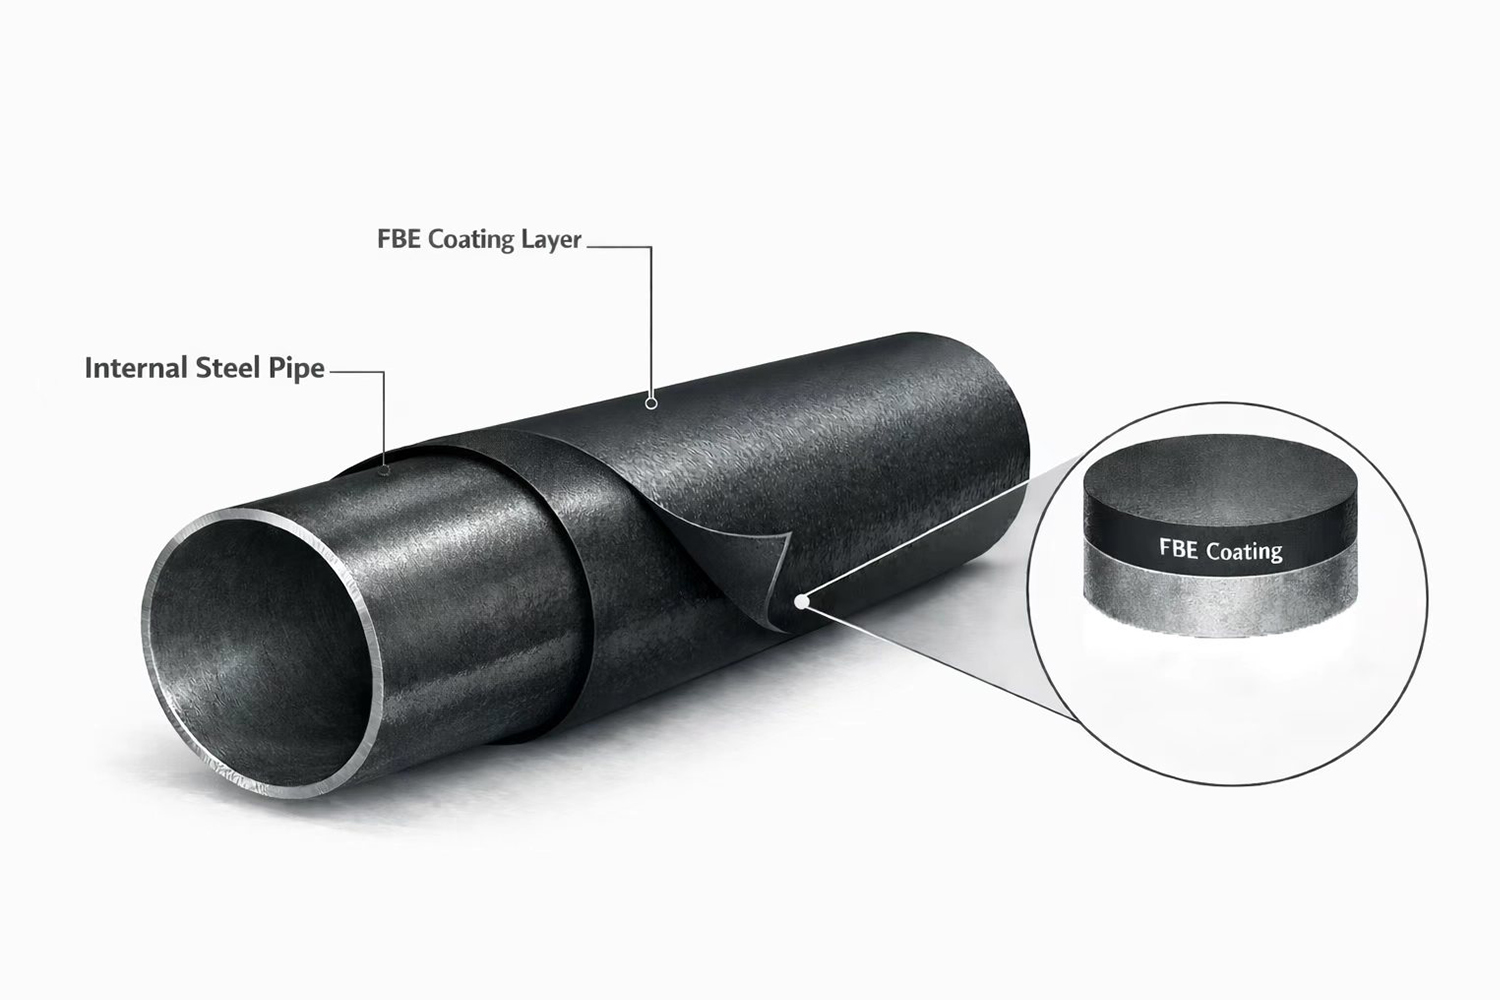
FBE コーティングされたパイプは、シームレスまたは溶接された炭素または低合金鋼のパイプで、工場で塗布された熱硬化性エポキシ粉体塗装で保護されています。スチール基板は、API 5L、ASTM、EN、またはラインパイプのプロジェクト固有の要件に従って、シームレス、HFW/ERW、LSAW、または SSAW プロセスで製造できますが、FBE システムは、動作温度、埋設または浸漬条件、設置方法、および機械的損傷への曝露に基づいて個別に指定されます。製造中、パイプ表面は脱脂され、必要な清浄度およびアンカープロファイルになるまで研磨剤が吹き付けられ、認定されたパウダー塗布ウィンドウ内で加熱され、エポキシパウダーが静電スプレーされます。粉末は熱い鋼と接触すると溶け、ブラストプロファイルを濡らし、ゲル化して化学的に架橋し、基材に直接接着する連続した熱安定性フィルムを形成します。
この結合コーティングは、鋼と土壌水分、地下水、溶解塩およびその他の腐食性種との接触を制限し、通常、埋設または水没した石油およびガスのパイプライン用に適切に設計された陰極防食システムと組み合わせて使用されます。 FBE という用語は、保護コーティング システムのみを指します。ベースパイプの鋼種、製造ルート、肉厚、設計圧力、または機械的特性を定義するものではありません。
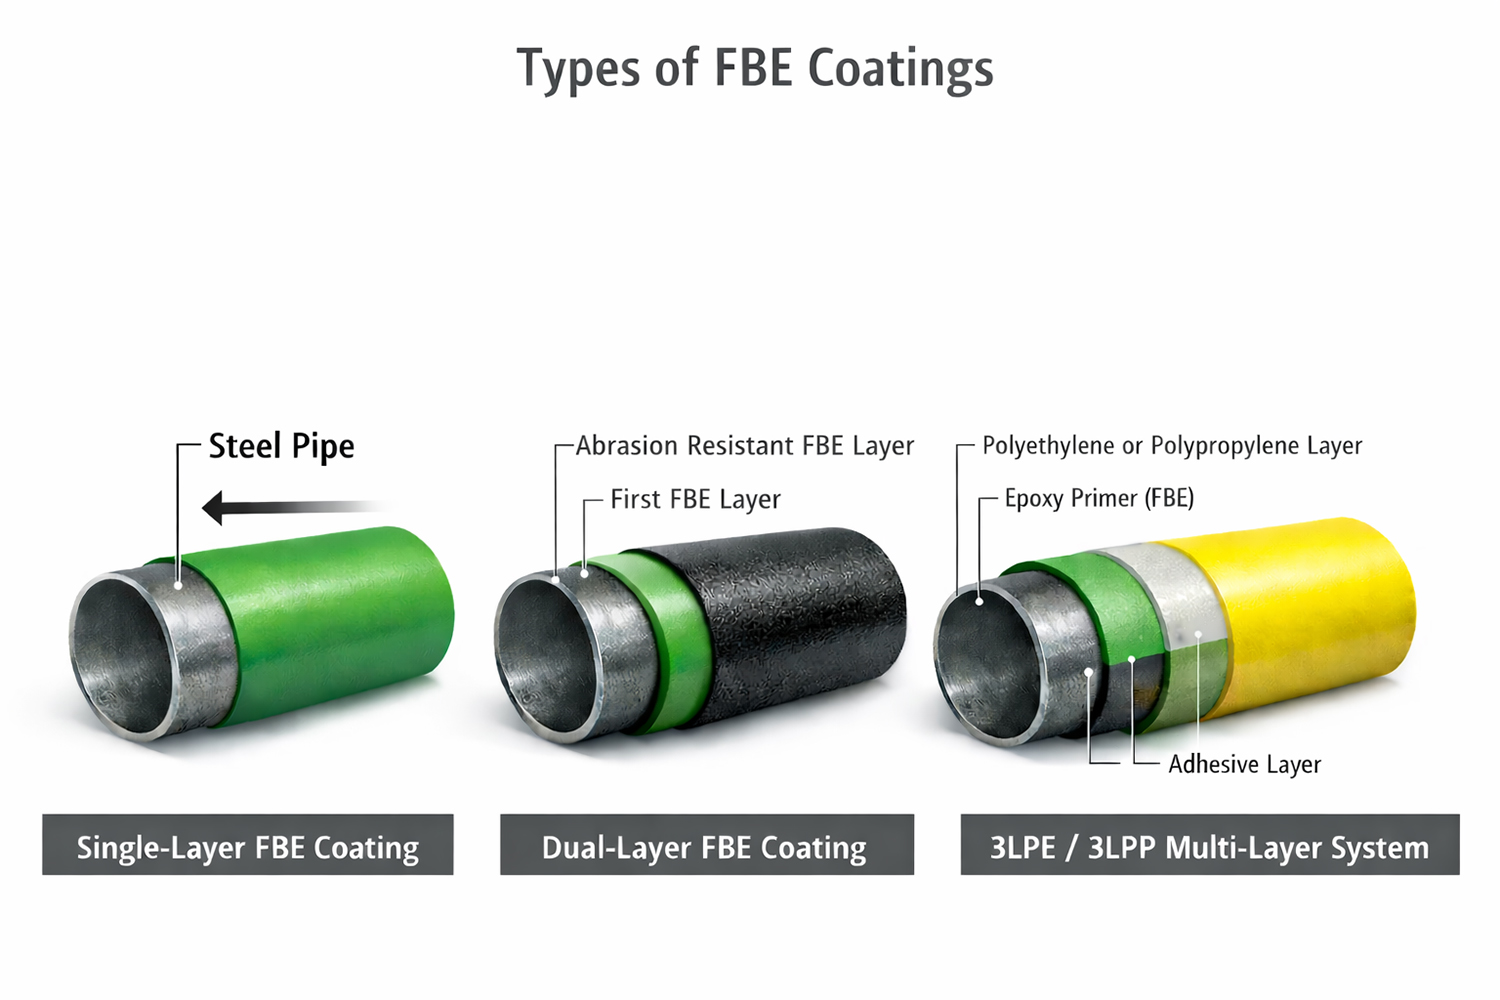
動作温度、設置方法、機械的損傷に応じて、FBE コーティングされたパイプは以下を使用できます。
- 単層外側 FBE。
- 耐摩耗性の外層を備えた二層 FBE。
- 3LPE または 3LPP システムの腐食制御プライマーとしての FBE。
- サービス媒体および該当する水またはプロセス配管規格によって必要な場合は、FBE インナーライニング。
外部および内部の FBE システムは個別に指定する必要があります。外部埋設パイプサービスに適した粉末は、飲料水、生産水、化学薬品、高温屋内サービス、または流量強化機能には必ずしも適していません。
代表的な用途
FBE コーティングは、制御された表面処理、コーティングの塗布、DFT 検査、休日の検出、修理および追跡可能なリリース記録を通じて腐食保護を測定可能に保つ必要がある場合に使用されます。
石油およびガスのパイプライン: FBE の外側コーティングは、埋設または水没した輸送パイプライン、収集ライン、およびフローラインに適用されます。このコーティングは、湿った土壌、地下水、溶解イオン汚染から鋼を絶縁し、陰極防食との適合性を維持します。選択には、動作温度、土壌状態、パイプの変形、現場継手の設計、埋め戻しの品質、輸送、敷設、掘削中に予想される取り扱い荷重を考慮する必要があります。
単層 FBE は、設置時の損傷が抑制されている場合に適しています。二重層または耐摩耗性の FBE は、高速道路横断、河川横断、水平方向掘削 (HDD)、および衝撃、擦り傷、または引きずりによる損傷が増大するその他のスパンに指定できます。
給水および衛生管: FBE コーティングおよびライニングは、AWWA C213 およびプロジェクト要件に従って鋼製給水管および継手に適用できます。外部コーティングは埋設された鋼材を地盤側の腐食から保護しますが、内部コーティングは特に輸送水または廃水に適したものでなければなりません。
飲料水サービスの場合、仕様では、必要な飲料水の衛生承認、硬化条件、許容取水限界、不連続性試験方法、清浄度要件、溶接端、フランジ、および現場接合部の処理を特定する必要があります。
継手とバルブ: FBE は、ベンド、ティー、レデューサー、バルブ本体、その他の鉄または鋼管のコンポーネントに適用できます。これらの製品では、静電シールドや局所的な熱損失により薄膜ゾーンが生じる可能性があるため、エッジ、溶接エッジ、ボディの移行部、タップ、キャビティ、不規則な形状の周囲に追加の検査が必要です。
バルブまたは消火栓が含まれる場合、コーティングの範囲は、外部の FBE と内部の保護コーティングを区別する必要があります。 AWWA C550 は、水道用に認定されたバルブおよび消火栓の内部コーティングに特に適用され、鋼管の一般的な外部コーティング規格ではありません。
プロジェクトに応じて鉄筋: 融着結合エポキシは、コンクリート構造物内の塩化物や湿気との接触を減らすために鉄筋にも使用されます。ただし、FBE コーティングされた鉄筋は、特定の材料、曲げ、取り扱い、修理の基準に従います。鉄筋認定データは、FBE コーティングされたパイプ プロジェクトの承認の証拠として使用されるべきではありません。
パイプコーティング仕様の範囲と許容ポイント
実用的な FBE コーティング仕様は、各注文フィールドを測定可能な製造または検査記録に結び付けます。最終要件は通常、承認された検査およびテスト計画 (ITP) を通じて実装されます。
パイプラインコーティングの仕様概要 RFQ
| コンセプト | RFQ/ITP における一般的な定義 | 受け入れ重視 |
|---|---|---|
| コーティングシステム | シングルコート FBE、ダブルコート FBE、耐摩耗性 FBE、または 3LPE/3LPP 内のプライマーとしての FBE | システム構造は動作温度、設置方法、機械的損傷への曝露に適合します。 |
| ベースパイプ | 規格、エディション、グレード、製造ルート、外径、肉厚、長さ、先端状態 | 正しいパイプ材質と形状がコーティングラインに入る |
| 表面処理 | 清浄度、適格なアンカープロファイル、粉塵および可溶性汚染の制限 | スチール表面は塗装の安定した密着に適しています。 |
| DFT/厚さ | 最小、公称または許容範囲、読み取り値のパターン、および測定方法 | 膜厚が十分であり、余分な膜厚がありません。 |
| 不連続性・気孔率試験 | 検出器のタイプ、電圧基準、検査範囲、修理および再テストのルール | コーティングは、開いた不連続性のない腐食に対する連続的なバリアを形成します。 |
| パイプエンド/非コーティングゾーン(カットバック) | カットバックの長さと公差、ベベルの状態と一時的な保護 | 現場溶接および現場接合コーティングは、汚染や寸法の矛盾なしに完了できます。 |
| 修理 | 承認された修理材料、準備方法、最大修理サイズ、および必須の再検査 | 局所的な欠陥は、管理され文書化されたプロセスの下で解決されます |
| トレーサビリティ | パイプIDはラン番号、コーティングロット、粉末ロット、検査報告書、パッキングリストにリンクされています | 物理パイプラインはリリース ファイル全体に接続されたままになります。 |
ISO 21809-2:2026 は、石油およびガスの輸送パイプラインで使用される単層外側 FBE について、資格、申請、検査、試験、取り扱い、および保管を取り上げています。 AMPP/NACE SP0394-2023 は、工場で適用される単層外装 FBE に関する追加の業界慣行を提供します。
CSA Z245.20:22 は、工場で適用される鋼管用の融着エポキシ外装コーティングに適用されます。 CSA Z245.21 はポリエチレン コーティングを対象としており、FBE コーティングの主な参考資料として使用しないでください。
AWWA C213-22 は、鋼製水道管および継手の FBE コーティングまたはライニングを指定する場合に適用されます。 AWWA C550-24 は、宣言された水道サービス範囲内のバルブおよび消火栓の内部保護コーティングに適用されます。
発注書には、必要なエディションとプロジェクトの補足を示す必要があります。規格を参照しても、DFT、設計温度、カットバック、修理限界、認定テスト、検査頻度、プロジェクト文書を定義する必要性がなくなるわけではありません。
塗布工程(下地処理、予熱、粉砕、溶解、硬化)
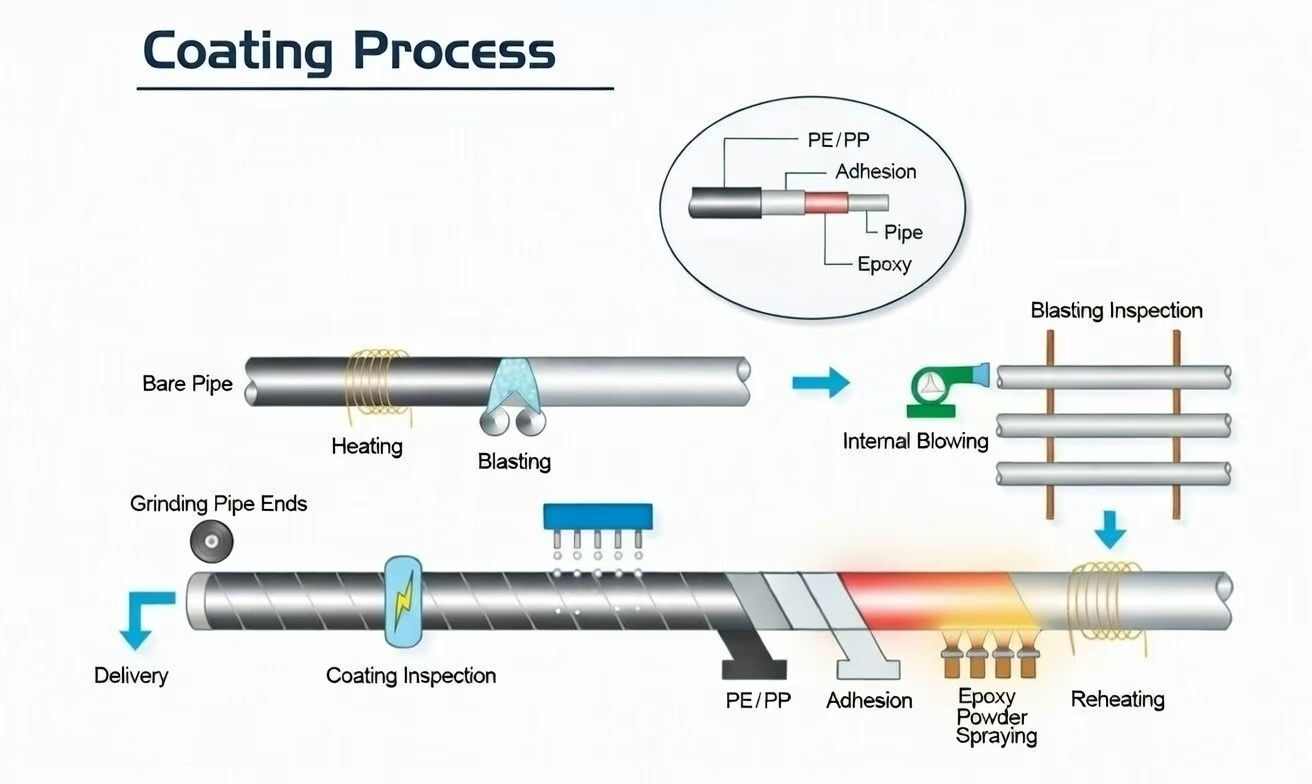
FBE コーティングの性能は、粉末がパイプに到達する前に確立されます。表面状態、熱制御、粉末の取り扱い、および硬化履歴は、生産全体を通じて認定されたプロセスウィンドウ内に維持される必要があります。
1. 表面処理
オイル、グリース、一時的なコーティング、マーキング残留物およびその他の汚染物は、研磨ブラストの前に除去されます。薄い熱硬化性フィルムでは許容できない基板状態を確実にカバーできないため、鋭いバリ、剥離、溶接スパッタ、研削エッジの隆起などの鋼の欠陥を修正する必要があります。
次に、該当する手順で要求されている場合、パイプは指定された清浄度 (通常は ISO 8501-1 Sa 2Â 1/2 または SSPC-SP 10/NACE No. 2) になるまで研磨ブラスト処理されます。また、ブラスト処理により、FBE と鋼鉄の間の機械的係合を促進するアンカープロファイルも作成されます。
検査には以下が含まれる場合があります。
- 清潔さの視覚的比較。
- レプリカテープまたは校正済みプロファイル測定器を使用した表面プロファイル測定。
- 粉塵評価。
- 指定されている場合は、可溶性塩のアッセイ。
- 配管表面温度と露点の見直し。
- 遊離した研磨剤と埋め込まれた汚染物が除去されたことを確認します。
- ブラストとコーティングの間隔を制御します。
必要なアンカー プロファイルは、選択した FBE パウダーと適切なコーティング手順によって決まります。固定プロファイル範囲を別の粉体システムから自動的に転送しないでください。
2. 予熱
クリーンなパイプは、誘導コイルまたはその他の承認された加熱システムによって加熱されます。鋼材はスプレー ブースに入る前に、特定の粉末塗布窓に到達する必要があります。
温度制御では次のことを考慮する必要があります。
- パイプの壁の厚さと熱容量。
- 周方向の温度均一性。
- パイプに沿った温度変化。
- 端部およびカットバックゾーン付近の熱損失。
- コーティングライン速度。
- 必要なゲル化と硬化時間。
- 校正済みの赤外線および接触温度計器。
鋼材温度が認定範囲を下回ると、不完全な溶融、不十分な表面濡れ、弱い接着、不十分な硬化が発生する可能性があります。温度が高すぎると、ゲル化が促進され、フィルムの柔軟性が低下し、粉末が損傷したり、不適切な硬化状態が発生したりする可能性があります。生産ログには、ヒーター設定だけでなく、実際に測定された温度が表示されなければなりません。
3.静電粉体塗布
静電気を帯びた FBE パウダーを、接地され加熱された鋼管にスプレーします。粉末は接触すると溶け、ブラストプロファイルに向かって流れ、結合して連続フィルムを形成します。
アプリケーション制御には通常、次のものが含まれます。
- 粉末の名前とバッチ番号。
- 粉末の保管条件と保存期間。
- バージンおよび回収ダストの制限。
- スプレーガンの位置と張力。
- 粉末供給速度;
- パイプの回転またはコンベアの速度。
- スプレーブースの清掃。
- 溶接継ぎ目への堆積。
- カットバック領域のマスキングと制御。
- パイプの端と幾何学的な移行部の膜の厚さ。
局所的な DFT は、溶接継ぎ目、接地領域、パイプ端、および表面形状や温度変化がコーティングの堆積に影響を与える可能性のあるその他の場所でチェックする必要があります。
4. 硬化と冷却
Tras la aplicación, el calor residual del acero permite que el epoxi fundido se gelifique y se reticule quÃmicamente. La condición de curado requerida depende de la formulación del polvo, el historial de temperatura del acero, el espesor de pelÃcula y el tiempo transcurrido antes del enfriamiento con agua.
承認された手順では、以下を定義する必要があります。
- 許容可能な適用温度ウィンドウ。
- 最小硬化時間または滞留時間。
- 回線速度の制限。
- 水で急冷する前の時間。
- 必要に応じて追加の後加熱。
- 硬化検証方法と、
- 温度またはライン速度の逸脱後に実行するアクション。
示差走査熱量測定は、粉末の特性、ガラス転移挙動、または硬化度を評価する必要がある場合に使用できます。テストの頻度と合格基準は、適用される規格、コーティングの適格性、およびプロジェクトの ITP に従う必要があります。
冷却は、十分な硬化が達成された後にのみ開始されます。認定された手順に従って、空気焼入れ、水焼入れ、または段階冷却を使用できます。時期尚早に急冷すると硬化が中断される可能性があり、適切な冷却が行われる前に制御されない取り扱いをすると、完成したコーティングに跡がついたり、歪んだりする可能性があります。
冷却後、FBE コーティングされたパイプは目視検査、DFT 測定、不連続検出、カットバック検証、許可された修理、再テスト、マーキング、保護された保管を受けます。
主要なパフォーマンス属性
融着エポキシ コーティングが選択されるのは、その性能を定義された認定テストと測定可能な製造管理に結び付けることができるためです。
腐食保護: 硬化したフィルムが鋼を湿気、酸素、塩、その他の外部腐食剤から分離します。性能は、コーティングの継続性、密着性、硬化性、膜厚、および実際の使用環境に合わせて選択された粉末の適合性によって決まります。
高い接着力: FBE は適切に準備された鋼材に直接接着します。安定した接着には、制御された洗浄、アンカープロファイル、塗布温度、硬化、およびブラストとコーティングの間の汚染に対する保護が必要です。
耐薬品性: 認定された FBE システムは、さまざまな土壌化学物質、地下水成分、配管環境に耐えることができます。耐薬品性は製品と温度に依存するため、無制限の耐薬品性として説明するのではなく、実際の暴露に対して確認する必要があります。
陰極耐剥離性: 陰極防食で動作するパイプラインの場合、コーティングシステムは、指定された応力、電解質、温度、暴露時間下での意図的な欠陥の周囲の耐剥離性について定期的に評価されます。認定結果は、粉末、硬化サイクル、または動作温度間で互換性がありません。
靭性と柔軟性: 認定された FBE システムは、取り扱い中の耐衝撃性を提供し、制御されたパイプの変形に対応できます。実際の柔軟性は、粉末の化学的性質、DFT、硬化、パイプの直径、壁の厚さ、曲げ条件によって異なります。耐摩耗性や取り付け損傷に対するより大きな耐性が必要な場合は、二層システムを選択できます。
滑らかで検査可能な表面: 外側の FBE は、視覚検査、DFT 検査、および不連続性検査を容易にする滑らかな表面を提供します。パイプの外側にあるため、パイプの内部流動抵抗は減少しません。内部粗さの低減は、別途指定され認定された FBE 内部コーティングが適用された場合にのみ言及できます。
システムインターフェース: エポキシプライマーとエポキシペイント
コーティングや作業現場が異なれば必要な塗布方法も異なるため、コーティング関連の文書にはエポキシに関するいくつかの用語が含まれることがよくあります。
エポキシプライマー:多層外装コーティングシステム(ポリオレフィンシステムなど)では、エポキシベースコートはシステムをブラスト鋼に固定し、一次腐食バリアとして機能するため、エポキシプライマーと呼ばれることがよくあります。多くの生産ラインでは、FBE がシステム構造全体内のエポキシ プライマー層として機能します。二重層耐摩耗性 FBE (プロジェクト定義): ジャンクション (高速道路、水路、混雑したサービス) での設置中に損傷のリスクが高まる場合は、標準の単層 FBE コーティングを超えて追加の機械的保護を提供するために、二重層または耐摩耗性 FBE システムを指定することができます。層。エポキシ塗料: 現場の接合エリア、工場の曲線、および局所的な修理では、工場で適用された粉末溶融は通常、現場で再適用されません。これらの分野では、液体塗布エポキシ材料が、ストライプ コーティング、タッチアップ、または修理用のエポキシ ペイントとして指定されることが多く、その後、合格に近づくための導通再テストが行われます。
種類とバリエーション
FBE コーティングは、腐食への曝露、動作温度、設置時の損傷のリスクに応じて、さまざまな構造で提供されます。
シングルコート FBE: 準備されたスチールに直接結合された熱硬化性エポキシ パウダーの単層。これは、パイプの取り扱い、トレンチの状態、埋め戻しの損傷が適切に管理される主要な外部腐食バリアとして使用されます。
RFQ では、粉末適格性評価、DFT、表面処理、塗布および硬化ウィンドウ、カットバック、不連続性テスト、修理限界、およびトレーサビリティ記録を定義する必要があります。
二層 FBE: 二層構造により、主要な腐食制御 FBE の上に耐摩耗性または機械的に強化された外層が追加されます。交差点、起伏の多い地形、HDD の抵抗、および単一の層が大きな機械的損傷にさらされる可能性のあるその他の場所で使用されます。
2 層 FBE を使用しても、慎重な取り扱い、適切なローラー、クッション性のあるサポート、互換性のある現場接着コーティング、設置後の検査が不要になるわけではありません。
多層システム – 3LPE および 3LPP: FBE は、3 層ポリオレフィン コーティングの最初の腐食制御層を形成します。接着層は FBE を PE または PP の外層に接着し、ポリオレフィンは追加の機械的および防湿性能を提供します。
RFQ には、完全な 3LPE または 3LPP システム、各層の個別要件、総厚さ、カットバック形状、剥離または貼り付けテスト、断線検査、修理システム、およびトレーサビリティ パッケージを示す必要があります。
検査および文書化パッケージ
FBE コーティングの受け入れは、通常、購入者が (1) コーティング システムと検査範囲が RFQ/ITP と一致していることを確認でき、(2) パイプの各長さをコーティング ロットとそのテスト記録まで追跡し、(3) 修理と再テストが完了し、未処理の保留なしで記録されたことを確認できた時点で終了します。
一般的な成果物には以下が含まれます: 材料とプロセスの管理記録: コーティング手順と ITP (プロジェクト承認済み)、入荷検査記録、エポキシ パウダーのロット/バッチ証明書 (CoA)、ロットのトレーサビリティ、保管/貯蔵寿命管理、および研磨剤管理をカバーするライン プロセス パラメータ、表面プロファイルの目標と生産で使用される予熱温度ウィンドウ (180 ~ 250 度)。 (例: Sa 2Â/NACE No. 2 指定されている場合)、表面プロファイル測定値 (例: 50 ~ 100 μm 指定されている場合)、パイプラインに沿った予熱温度測定値、および生産ロット全体およびエンド/カットバック ゾーンでの再現性をサポートするアプリケーション ログ。完成したコーティング検査レポート: 追跡可能な機器の識別と定義された読み取りパターン (最小/平均/最大対指定範囲) を含む DFT 結果、テスト応力基準、対象範囲、見つかった結果と不連続性を示す不連続性テスト記録 (ジープ)、およびコーティング状態とエンド/カットバックのコンプライアンスの目視検査のテストメモ。修理および再テスト閉鎖パッケージ: オープン修理なしで継続性が認められるまでの、欠陥の種類、場所 (パイプ ID および位置による)、修理材料/方法、硬化の確認 (必要な場合)、および必要な再テスト結果 (不連続再テストおよび追加の DFT 検証) を詳細に記載した修理の記録。トレーサビリティおよびリリース ファイル: パイプのマーキング/ID をコーティング ロットおよび粉末ロット、検査報告書番号 (DFT/不連続部/修理) およびパッキング リスト項目にリンクするトレーサビリティ マトリックス。検査機器 (DFT メーター、不連続部検出器、温度計器) の校正証明書と、必要に応じてプロジェクト定義の認定/実験室記録 (例: 付着、陰極剥離、衝撃/磨耗) によってサポートされます。
供給とプロジェクト実行のサポート
GNEE は、RFQ のレビュー、ITP の実行、およびリリースの承認を最初の提出で完了できるように、コーティングの範囲を測定可能な受け入れの証拠と調整することで FBE コーティングの納品をサポートします。
実行範囲には通常、以下が含まれます。 範囲の確認: コーティングシステムの種類 (シングルコート FBE、耐摩耗性ダブルコート FBE、または 3LPE/3LPP 上のエポキシプライマーとしての FBE)、DFT ウィンドウ、不連続 (ジープ) テスト基準、カットバックの長さ、修理限界および設置方法および現場結合インターフェースに従った再テスト要件。ロットおよび文書管理: パイプの長さまたはロットごとに整理され、パッキングリスト項目と関連付けられた、DFT 測定値、不連続性テスト記録、および修理/再テスト記録を含む、コーティング ロットおよび粉末ロットにリンクされたパイプ識別。ハンドリング保護: カットバックおよびベベル/端部保護を定義および適用して、積み込み、輸送、ヤードでの取り扱い時の損傷を軽減し、現場溶接および接合部コーティングの一貫した端部状態を維持します。リリース ファイル: 再提出サイクルを最小限に抑えるために、コーティング プロセスの記録、検査結果、校正/認定証拠 (プロジェクトによって定義)、トレーサビリティ対応、および出荷書類をレビュー対応の構造にまとめた統合パッケージ。
無料お見積り
よくある質問(FAQ)
Q1: 融着エポキシコーティングとは何ですか?また、FBE コーティングにおける「融着」とは何を意味しますか? A1: 融着エポキシコーティングは、予熱された鋼に適用されるエポキシ粉体コーティングです。 「溶融」とは、粉末の溶融と鋼の高温表面での湿潤、連続膜が形成されるまでの粉末の流れ、および架橋エポキシバリアになるまでのその後の硬化です。
Q2: FBE コーティングと FBE 粉体塗装には違いがありますか? A2: FBE コーティングはパイプまたはコンポーネント上の最終硬化コーティングを指しますが、FBE 粉体塗装はコーティングを形成するために使用される粉体材料と粉体塗布プロセスに重点を置いています。
Q3: コーティングされたパイプに FBE コーティングを適用するには、通常どのような検査項目が使用されますか? A3: 承認は通常、乾燥膜厚 (DFT) 分布、不連続性/気孔率テスト、修理と再テストの記録、カットバック/終了状態の監視、パイプ ID をコーティング ロットと検査記録に結び付けるトレーサビリティに重点を置いています。
Q4: エポキシ プライマーとエポキシ ペイントは、FBE を指定するパイプ コーティング プロジェクトのどこに当てはまりますか? A4: エポキシ プライマーは通常、マルチコート システムにおけるエポキシ ベース コートを指します。この場合、FBE はプライマー コートとして機能します。一方、エポキシ ペイントは通常、フィールド ジョイントのコーティングや、現場で粉末融着を再適用しない局所的な修理に使用されます。
人気ラベル: パイプ用 fbe (融着エポキシ) コーティング、サプライヤー、カスタマイズ、卸売、格安、割引、価格表、低価格、在庫、無料サンプル


