



圧力パイプライン用のステンレス鋼パイプ継手(突合せ溶接)は、通常、WP グレードのステンレス オーステナイト系継手、主に WP304/WP304L および WP316/WP316L として ASTM A403 に供給され、ステンレス鋼ラインの方向変更、タップ、リダクション、およびエンド クロージャーに使用されます。購入の受け入れと現場での受け入れは、通常、グレードと鋳造のトレーサビリティ、ASME B16.9 への寸法適合性、熱処理条件、および A403 プログラムに準拠した表面状態/修理限界の 4 つの検証可能なポイントに基づいています。
このページでは、突合せ溶接ステンレス鋼管継手の A403 の購入範囲を要約しています。これには、説明単位 (インチ・ポンド対 SI "M")、プロジェクト仕様で使用される参照規格、対象となる継手の種類、リリースをサポートする技術データ (鋳造ごとの化学組成、引張および試験レポートのロジック、溶体化焼きなまし要件、表面不連続限界、および溶接修理代) が含まれており、これにより購入者は納品時に追跡可能で監査可能で製造準備が整った注文を発行できます。
対象となる継手の種類 (ASTM A403 WP ステンレス継手)
ASTM A403 WP ステンレス鋼パイプ継手は、通常、ステンレス鋼圧力配管の組み立てをサポートするために工場で製造された突合せ溶接継手として供給されます。購入および製造管理の場合、治具のタイプは通常、適用される寸法規格 (ASME B16.9 または対応する MSS プラクティス)、NPS およびスケジュール、および注文されたグレード (WP304/WP304L または WP316/WP316L) とともに指定され、取り付け、溶接準備、およびスプール重量がパッケージ全体で一貫した状態に保たれます。
突合せ溶接継手の主なファミリー (ステンレス鋼のスプール製品で最も一般的)
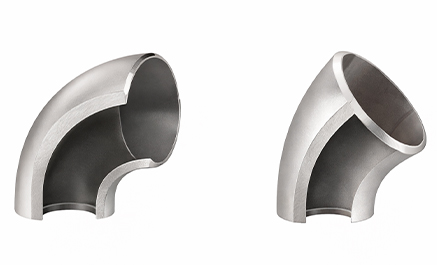
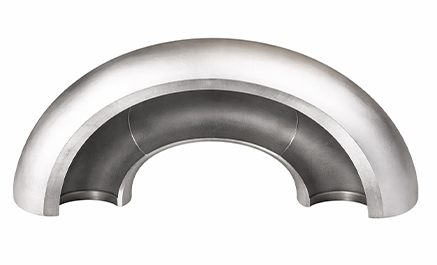
・肘(45度/90度/180度)
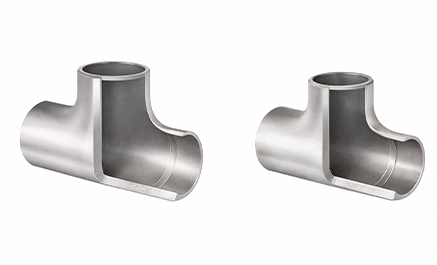
• T 型 (均等/縮小)
・リダクション(同心/偏心)
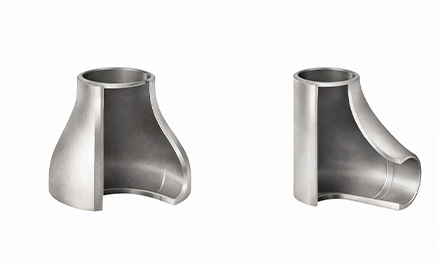
CON/ECC 削減 – NPS (大×小) と Sch を指定します。 BW: ASME B16.9 (プレーン/面取り端); SW インサート: ASME B16.11 タイプ 1/2/3 (通常は NPS ≤ 2)。線のサイズを切り替えるために使用されます。同心円状の縮小は垂直線でよく見られます。偏心は、排水を管理しポケットを避けるために水平線で指定されることがよくあります。正しい向きの要件は通常、スプール面レベルで解決されますが、購入時には減速のタイプ (ECC/CON) とスケジュールも確立する必要があります。寸法と重量の詳細については、PDF「リダクションの寸法と重量」を参照してください。風変わりな。
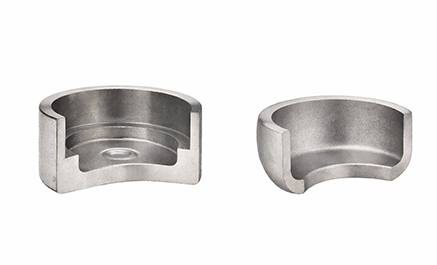
・キャップ(突合せ溶接式キャップ・差込み溶接式キャップ)
接続と特別なフォーム (プロジェクトによって異なりますが、グループ化されることがよくあります)
•オレッツ/支店
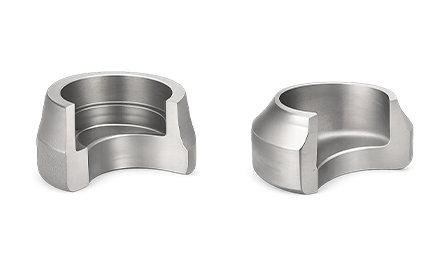
ソケット/ウェルドレット - フルサイズのティーレス分岐接続。タイプ (ソケット/ウェルドレット)、メイン ラン NPS - 分岐 NPS、圧力クラス (またはライン クラス)、およびエンド タイプ (SW/BW) を指定します。継手/エンドの手戻りを避けるために、補強要件がパイプ クラスのパイプと一致していることを確認します。これらは、特に混雑したラックやレトロフィット ジョイントで、フル サイズのティーなしでメイン ランから分岐を取得する場合に使用されます。アウトレットの選択は通常、以下にリンクされています。ブランチのライン クラスと鉄筋の要件に応じて、タイプとサイズを正しく組み合わせることで、調整や検査時のやり直しを防ぎます。
曲線 (指定された場合、誘導曲線または整形曲線)
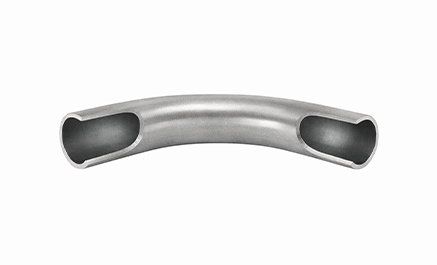
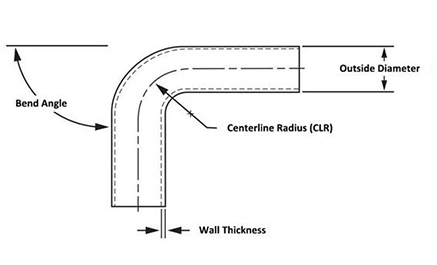
カーブ vs エルボ (CLR): エルボ=CLR 1D (SR) または 1.5D (LR)。パイプ カーブ=CLR > 2D (例: 3D/5D/6D/8D)。パイプベンド: CLR (3D/5D/6D/8D またはカスタム) およびベンド角度 (15 度 /22.5 度 /30 度 /45 度 /60 度 /90 度 /180 度またはカスタム) を指定します。回線クラスに応じた NPS × Sch。これは、半径の大きなレイアウトやスムーズな流れが必要な場合に溶接の数を減らすために使用されます。購入時は、曲率半径/角度とスケジュールをアイソメトリックに合わせ、ジオメトリに曲線が必要な場合はエルボを代用しないようにする必要があります。
? カップリングとニップル (ステンレス製アクセサリーパッケージに含まれる場合) カップリング
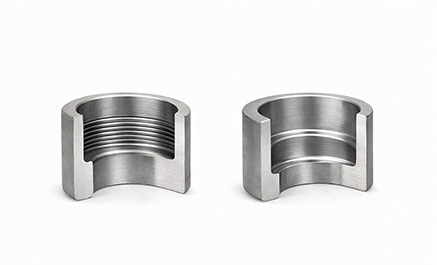
カップリング – ASTM A182; グレード F304/F304L または F316/F316L; サイズ 20 まで; タイプ: ソケット溶接カップリング / ねじ込みカップリング / SW - ねじ (一方の端が SW、他方がねじ); 指定された場合のねじの形状: BTC / EUE / NUE / Premium。
ニプロ
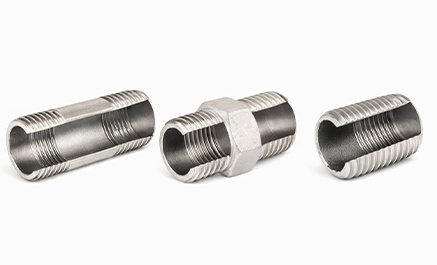
ニップル、パイプ - 両端にネジが付いています。タイプを指定: バレルニップル / 六角ニップル / クローズニップル / レデューシングニップル (不等);サイズ 1/2–6”; Sch 10/40/80;=全長 (ねじ山を含む) または短い; ねじ規格: BSP/BSPT/NPT/NPSM/メートル法; 指定された場合のコーティング: 黒塗装 / ニス塗り / 亜鉛メッキ。
一部のプロジェクトでは、便宜上、小径接続またはネジ/プラグイン要素を同じ供給範囲にグループ化しています。その場合、突合せ溶接の期待と鍛造フィッティングの要件が混同されることを避けるために、購入時に該当する寸法規格 (小径鍛造品の場合は B16.11 など) を明示する必要があります。
順序で何を示すべきか (「機能的に類似した」置換を避けるため)
各継手アイテムの購入説明には通常、次のものが含まれます: 継手のタイプ (エルボ/ティー/レデューサ/キャップ/オレット/ベンドなど) - 寸法規格 (ASME B16.9 および/または該当する MSS 実践) - NPS およびスケジュール (該当する場合、Sch 10S/40S/80S の 2 インチ ステンレス鋼管継手 (NPS 2) などの高消費品目を含む) - グレード(WP304/WP304L または WP316/WP316L) および必要な文書/トレーサビリティ。このアプローチにより、納品されたステンレス製治具がプロジェクト ライン クラスと一貫した状態に保たれ、QA 保留や製造の手戻りにつながることが多い、スケジュールの不一致、間違った減速タイプ、タップの交換などの下流側の問題が軽減されます。
仕様および規格の適用範囲 (ASTM A403 WP)
WPグレードの基準とロジックの範囲
ASTM A403 は、圧力パイプライン用の鍛造オーステナイト系ステンレス鋼管継手を対象としています。グレードには、該当する寸法/圧力規格に基づいて WP または CR という接頭辞が付けられます。WP グレードには、シームレスまたは溶接構造を示すクラス、および使用される NDT の方法と程度が含まれます。キャスト アクセサリはこの範囲外です。
記述の単位
ASTM A403 はインチポンドおよび SI 単位で表されます。発注書に該当する「M」 (SI) 指定が指定されていない限り、材料はインチポンド単位で供給され、不適合を避けるために両方のシステムが独立して扱われます。
参考規格
A403 は通常、ASTM A351/A743/A744 (鋳物、A403 供給から除く)、ASTM A751 (化学)、ASTM A960/A960M (共通要件)、ASTM E112/E165 (試験)、ASME B16.9/B16.11 (寸法/圧力)、MSS を参照します。 SP-25/SP-43/SP-79/SP-95/SP-97 (マーキングおよびアクセサリの実践) および AWS A5.4/A5.9/A5.11/A5.14 (溶接消耗品)。
製品データテーブル
| コンセプト | ステンレス鋼管継手の供給(代表例) |
|---|---|
| ルール | ASTM A403 (WP/CR プレフィックス) |
| 共通グレード | WP304 / WP304L / WP316 / WP316L (その他はご要望に応じて入手可能) |
| 工事 | シームレスまたは溶接 (WP クラスは NDT の構造と範囲を示します) |
| サイズ範囲 | 1/2インチNB~48インチNB |
| 壁/スケジュール | スケジュール 10秒/40秒/80秒 |
| いつものお願い | 2 インチ ステンレス鋼管継手 (NPS 2) Sch 10S/40S/80S |
アプリケーションシナリオ
塩化物を含む水、海岸沿いの屋外ラックおよび洗浄エリア (WP316 / WP316L ステンレス鋼)
サービスに塩化物(冷却水、海水スプレー、塩水の持ち込み、頻繁な洗浄)への曝露が含まれる場合、購入の観点からのリスクは、溶接エッジ、接合部のギャップ、および排水されていない低い領域から始まる局所的な孔食/ギャップの攻撃です。 WP316/WP316L ステンレス鋼パイプ継手を選択すると、モリブデン (MTC で管理) が添加され、これらの開始ゾーンの強度が向上し、きつい接合部や隙間での早期漏れのリスクが軽減されます。
? 一般的な用途: 海洋空気近くの屋外配管ラック、冷却水コレクター、CIP/洗浄サービスライン、化学物質の排水/塩化物が存在する中和。 ? グレード選択ロジック: ? 溶接スプールおよび繰り返し製造用の WP316L (炭素含有量が低いため、溶接鋭敏化に対するマージンが向上します)。ラインクラスにグレード L を必要としない一般的なステンレス製造用の WP316。 現場での利点の実現方法: 受領時に Mo を含むグレードを検証できるように、鋳造/バッチごとのトレーサビリティと各バッチの鋳造ごとの MTC 化学的性質が必要です。 304/316混合物(混合ステンレスプロジェクトで最も一般的な「紙上合格、現場不合格」問題)を回避するには、PMIカバレッジ(ロットごと、またはクリティカルラインで100%)を指定します。溶接部に隣接する領域で局所的な腐食を促進する不均一な表面状態を避けるために、バッチ間で一貫した酸洗/不動態化状態を維持します。
一般プロセス配管、屋内設備、食品接触機器(WP304/WP304L、SUS304ステンレス)
安定した耐食性と洗浄の容易さ(耐塩化物孔食性ではなく)が主な要件である屋内サービスおよび一般的なプロセス ラインでは、予測可能な製造および衛生パフォーマンスを維持しながらコストを管理するために、WP304/WP304L (SUS 304 ステンレス鋼) が通常選択されます。
一般的な用途: 屋内プロセス ライン、圧縮空気 (乾燥)、不活性ガス、塩化物を含まないきれいな水、定期的な洗浄が主な要素となる食品と接触する搬送。グレード選択ロジック: 溶接スプールおよび頻繁なフィールドスプライス用の WP304L (溶接の堅牢性を向上させるためにカーボンを制御)。プロジェクトでグレード L が指定されていない標準製造用の WP304。現場でのメリットの実現方法: エルボ/ティー/リダクションが「機能的には類似しているが、寸法が混在した」部品として納品されないように、RFQ/PO レベルで標準 + グレード + スケジュールを設定します。 �出荷ごとにキャスト/ロット割り当てを使用すると、受領側はパレットを迅速に発送でき、製造側は文書ブロックなしでスプールをリリースできます。一貫した表面状態(不動態化/スケールフリー)を維持して、ステンレス鋼のプレハブ加工で一般的に時間の無駄となる、溶接前の研削と追加の洗浄を削減します。
316 vs 304: パイプ継手用のステンレス鋼
304 と 316 はどちらもステンレス鋼パイプ継手として広く指定されていますが、さまざまなリスク プロファイルに合わせて購入されます。決定は多くの場合、サービスによって接合部や排水不良領域の周囲に局所的な腐食 (孔食/亀裂) が発生する可能性があるかどうか、またはプロジェクトが大量の設備全体にわたる全体的な耐食性、清浄度、およびコストの安定性に焦点を当てているかどうかによって決まります。
通常WP304 / WP304L(SUS304ステンレス)を指定した場合
WP304/WP304L は、塩化物への曝露が制御され、安定した可用性と予測可能な製造が優先される内装サービスおよび一般プロセスに一般的に選択されます。一般的な用途: 屋内プロセス配管、乾燥ガスライン、塩化物のリスクのないきれいな水、日常的な清掃環境。購入の結果: パッケージ全体でグレードとスケジュールが一貫している場合、安定した納期と一貫したスプール製造が実現します。
通常WP316/WP316Lを指定した場合
通常、WP316/WP316L は、塩化物への曝露によって接合部、接合界面、溶接部に隣接する領域で早期の孔食や隙間攻撃の可能性が高まる場合に選択されます。これらのサービスでは、モリブデンの化学は MTC でグレードを定義する合格点として扱われ、必要に応じて PMI によって確認できます。一般的な用途: 沿岸の屋外ラック、洗浄サービス、冷却水、塩化物排水管。購入結果: 鋳造ごとの化学トレーサビリティによって支持され、局所的な腐食が発生しやすい領域での早期漏れのリスクが軽減されました。
溶接スプールパッケージの 304L と 316L
プレキャスト スプールおよびフィールド スプライスの場合、溶接製造をサポートするために L グレードが指定されることがよくあります。サービス選択で 316 が必要な場合は、316L を選択することで、溶接スプール構造と混合ロットの分離慣行に合わせた材料戦略を維持できます。
316 ステンレス鋼は磁性を持ちますか (304 ステンレス鋼も磁性を持ちます)?
磁気反応は、ステンレス製アクセサリーの信頼できるグレード識別子ではありません。オーステナイト系ステンレス鋼は、熱処理条件や成形時の冷間加工量によっては、低磁性または弱い磁性を示す場合があります。購入を承認するために、プロジェクト ITP によって指定されている場合、グレード検証は注入識別、MTC 化学、および PMI にリンクされているため、材料の同一性は監査可能であり、磁石テストからは推測されません。
システムパッケージ
ステンレス鋼製パイプ継手は、インターフェースのセットが一貫している場合、より速く出荷されます。パイプ + 突合せ溶接継手 + 同じグレード ファミリ (304/304L または 316/316L) のフランジ、NPS/スケジュール、および端部準備/寸法標準です。これにより、現場でよくある 2 つの問題が軽減されます。(1) 単一キット内の混合グレード品目、(2) 特に 2 インチ (NPS 2) ステンレス鋼パイプ継手のような繰り返しサイズの場合、継手を遅らせる壁/穴の不一致。統合されたトレーサビリティ パッケージ (「注ぐ」「MTC」と梱包リスト項目に一致するマークが付いている) により、キットを部分的な隔離に分割するのではなく、単一のバッチとしてリリースを受け取ることができます。
品質および技術データのパッケージ
材料
A403 WP 継手は、鍛造品、バー、プレート、管状製品などの鍛造ステンレス鋼の出発形状から製造されます。各バッチはキルン/流し込みの ID にリンクされているため、化学的および機械的コンプライアンスを納入されたアクセサリにまで遡って追跡できます。
フュージョン(製鉄所)
A403 プログラムでは、電気炉または真空溶解ルートを使用することができ、二次再溶解ルート (真空再溶解/ESR タイプの実践など) が含まれる場合があります。購入の実際的な要件は、鋳造のアイデンティティがリキャスト材料内で一貫しており、治具の炉/鋳込み番号が一連の材料試験証明書と一致するようにすることです。
形をした
継手は、プレス/ハンマー鍛造、押し出し、増肉、圧延、曲げ、溶接、機械加工、またはこれらの組み合わせなどの方法で製造できます。合格の主な結果は、成形時に有害な欠陥が生じず、最終形状が該当する寸法規格内に収まることです。
熱処理
A403 WP ステンレス継手は通常、指定された熱処理状態で提供されます。溶接が製造工程の一部である場合、溶接は最終の熱処理の前に完了します。制御された条件下で溶体化処理された母材から継手を機械加工する場合、製品ルートやグレードの要件によっては、追加の再焼きなましが必要ない場合があります。
H グレードの材料の場合、溶体化焼鈍には専用の溶体化熱処理サイクルが必要です。継手は熱処理された状態で供給され、製造溶接は最終熱処理の前に完了します。鍛造品または溶体化焼鈍棒を直接機械加工して継手を製造する場合、そのルートでは再焼鈍する必要はありません。
溶体化焼鈍/熱処理 (ASTM A403)
| 程度 | 溶体化処理温度、°F [°F]、分。範囲が指定されていない場合 |
|---|---|
| 以下に記載されているものを除くすべて | 1900年 [1040年] |
| 348H | 1925年 [1050] |
| S31254 | 2100 [1150] |
| S33228 | 2050年 [1120] |
| S34565 | 2050–2140 [1120–1170] |
| 321, 347 | 1900–2100 [1040–1150] |
| 321H, 347H | 1925–2100 [1050–1150] |
化学組成
化学組成は注入によって検証され、注文されたグレードの要件を満たしている場合にのみリリースされます。 MTC は、治具にマークされているのと同じキャスト ID に対して化学結果を報告するため、受入検査でグレード準拠を確認し、混合パッケージ内のキャスト/ロットごとの分離を維持できます。プロジェクト ITP でポジティブグレード分離が必要な場合、受入時および製造時の 304/316 の混合を避けるために、定義された範囲に PMI が適用されます。
| 程度 | 構成、 % | ||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|
| WPグレード | CRグレード | UNS指定 | c | ん | Q | はい | うん | どちらでもない | Cr | も | あなた |
| WP304 | CR304 | S30400 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 8.0~11.0 | 18.0~20.0 | ??? | ??? |
| WP304L | CR304L | S30403 | 0.030E | 2.00 | 0.045 | 0.030 | 1.00 | 8.0~12.0 | 18.0~20.0 | ??? | ??? |
| WP310S | CR310S | S31008 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 19.0~22.0 | 24.0~26.0 | ??? | ??? |
| WP316 | CR316 | S31600 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 10.0~14.0 | 16.0~18.0 | 2.00-3.00 | ??? |
| WP316L | CR316L | S31603 | 0.030 | 2.00 | 0.045 | 0.030 | 1.00 | 10.0~14.0 | 16.0~18.0 | 2.00-3.00 | ??? |
| WP321 | CR321 | S32100 | 0.08 | 2.00 | 0.045 | 0.030 | 1.00 | 9.0~12.0 | 17.0~19.0 | ??? | g |
引張特性(A403 WP/CRグレード)
| すべての WP および CR グレード | 弾性限界、最小。 ksi [MPa] | 引張強さ、最小。 ksi [MPa] |
|---|---|---|
| 304、304H、309、310、316、316LN、316H、317、317L、321、321H、347、347H、348、348H、S31725 | 30 [205] | 75 [515] |
| 304L, 316L | 25 [170] | 70 [485] |
| 304N、316N、S31726 | 35 [240] | 80[550] |
| XM-19 | 55 [380] | 100 [690] |
| S31254 | 44[300] | 94 [650] ~ 119 [820] |
| S33228 | 27 [185] | 73[500] |
| S34565 | 60[415] | 115 [795] |
アクセサリ材料の引張特性は、引張要件を満たしている必要があります。テストとレポートは、ASTM A370 の方法と定義に従って実行されます。引張試験片は縦方向または横方向に切断できます。伸び要件が両方向に対して定義されている場合、該当する要件は対応する試験片方向で評価されます。
引張試験レポートロジック
A403 プログラムは、2 つの準拠したレポート パスを認識します。
熱処理条件が治具材料の条件と一致する場合、出発材料の引張レポートはコンプライアンスをサポートできます。初期の材料が試験されなかった場合、または熱処理条件が異なる場合、炉鋼の識別に関連して、同じ熱処理条件で完成した付属品を代表する材料に対して引張試験が実行されます。
出発材料と完成したアクセサリ
引張試験レポートが出発材料に基づいている場合、レポートは出発材料の熱処理条件が付属品の熱処理条件と同じである場合にのみ有効となります。最初の材料がテストされなかった場合、または熱処理条件が異なる場合、治具メーカーは、治具を代表する材料の炉鋼ごとに少なくとも 1 回の引張試験を実行し、試験の熱処理条件は代表的な治具の熱処理条件と一致します。
表面処理
この規格に従って供給されるアクセサリは視覚的に検査され、典型的な表面の不連続性が深さで測定されます。 1/64 インチ (0.4 mm) より深い表面の「魚鱗」亀裂は除去されます。 1/16 インチ (1.6 mm) より深い機械的欠陥は除去されます。これら 2 つの点を除いて、表面の不連続部は指定された公称肉厚の 5% より深くなく、仕上げ表面は健全で機械加工可能な状態のままです。
表面補修、局部補修、溶接補修代
表面修復は、定義された制限内で局所的な欠陥を除去するために使用され、その後、溶接およびサービスに許容可能な表面状態を確認するために再検査が行われます。
溶接修理範囲は厳格な制限によって管理されています。欠陥または影響を受ける領域の深さが許容しきい値を超える場合、溶接修復は適用されず、アクセサリはリリースに失敗します。これにより、後で建設 QA によって拒否されたり、サービスに不確実性が生じたりする可能性のある付属品を購入者が受け入れることがなくなります。
現場でのメリット(調整、溶接性、合格点)
溶接時間を短縮する形状(プレハブの現実を生き抜く調整制御)
ステンレススチールのスプールを扱う場合、「形状」はマーケティング用語ではありません。それは、最初に溶接するスプールと、何時間もの再調整と再面取りを必要とするスプールとの違いです。 Purchasing では、供給パッケージに 3 つの調整ポイントを設定し、受付時にそれらを確認することで、現場でこれを実現します。
? 端部準備の一貫性: 突合せ溶接された端部は、該当する準備手順に従って一貫したベベル プロファイルで提供されるため、溶接工は同じスプール キット内で面取りをトリミングしたり、ベベルをリセットしたりする必要がありません。これは、2 インチ (NPS 2) ステンレス鋼パイプ継手のような動きの激しいアイテムで特に顕著であり、溶接の数によって小さな不一致が大きくなります。ロット全体にわたるスケジュールの調整: 納品されたエルボ/ティー/リダクションは要求されたスケジュール (Sch 10S/40S/80S) と一致し、追加の溶加材、研削、NDT の大きなリスクを必要とする接合部の壁の不一致を回避します。 ?端面の真円度と安定性:端面の状態は、標準の設定ツールとスポッティングシーケンスが期待どおりに機能するのに十分な安定性を維持し、溶接前の位置合わせや位置ずれの修正に費やす時間の無駄を削減します。
実際の結果として、ルートの開きが予測可能になり、点描が安定し、スプール製造中に検査官による「フィットホールド」が減少します。
測定可能な閾値による表面の完全性(溶接を行う前に検査官が検証します)
ステンレス継手の場合、表面状態は溶接の品質と受け入れ速度の両方に影響します。 A403 プログラムは、測定可能な不連続限界と修理後の再検査を通じてこれを管理し、製造に引き渡される表面を予測可能にします。
定義された除去閾値: 1/64 インチ (0.4 mm) より深い表面の「魚鱗」亀裂は除去されます。 1/16 インチ (1.6 mm) より深い機械的欠陥は除去されます。他の不連続部は公称壁厚の 5% 以下に制御されます。これらの数値により、受入検査とショップ QA は主観的な議論をすることなく、迅速に合格/拒否の決定を下すことができます。 ? 修理後の再検査: 局所的な研削が実行されると、継手の表面が溶接に適した状態を維持し、後に PT/VT の問題として現れるアンダーカット型の欠陥が隠れないよう、その領域が再検査されます。 ? パッケージ全体で一貫した表面状態 - 「スケールフリー/不動態化」納品により、特に複数のチームが並行して作業し、表面状態の変動により溶接結果が不均一になる場合に、ステンレス鋼のプレハブ製造で一般的な隠れたコストである溶接前の洗浄と再作業が削減されます。
このアプローチにより、調整が開始され、スプールにすでに製造時間が費やされている後でのみ、許容できない表面状態が発見される可能性が低くなります。
輸送の隠れたリスクを防ぐ修復ルール (NCR コストを削減するリリース ゲート)
ステンレス鋼プロジェクトにおける最もコストのかかる失敗は、サプライヤーのヤードで発生するものではありません。それらは、作業にすでに人手が費やされた後に発生します。したがって、A403 溶接修理マージンは、後で NCR を引き起こす付属品の出荷を避けるために、購入側のリリース ゲートとして扱われます。
溶接修理の厳しい制限: 欠陥の深さが公称肉厚の 33 1/3% を超える場合、または影響を受ける領域が治具表面の 10% を超える場合、溶接修理は許可されません。これらの制限外のアクセサリは「修理および統合」されません。彼らは解放されません。制御された欠陥除去: 許容できない領域は機械的方法または承認された熱切断/ガウジングによって除去され、その後洗浄され、再検査されて基材が健全であることを確認します。プロジェクトの受け入れへの影響: 出荷前に修理適格性を管理することで、購入者は受領時またはスプール検査中の遅延拒否を回避できます。そうしないと、製造の開始と停止、再注文、スケジュールの中断が発生します。
購入の場合、これら 3 つのコントロール (形状の適合、表面のしきい値、修理の適格性) は、オンサイトでの滞留を減らし、やり直しサイクルを減らし、プロジェクトの ITP に対するスムーズな承認に直接つながります。
連携経験(配送管理、バッチ分離、受信速度)
注文メモ (手戻りを防ぐ注文書フィールド)
規格: ASTM A403 (プロジェクトに SI 納入指定が必要な場合は、SI 要件を明示) グレード: WP304/WP304L または WP316/WP316L 構造/クラス: シームレスまたは溶接。プロジェクト ITP に合わせた NDT クラス/範囲 寸法規格: ASME B16.9 (突合せ溶接) および継手タイプ別の該当する MSS 要件 サイズとスケジュール: Sch 10S/40S/80S の 2 インチステンレス鋼管継手などの重要な繰り返しを含む 表面状態: 不動態化/スケールフリー。追加の仕上げ要件を指定します 修理の受け入れ: A403 プログラム要件に準拠する溶接修理許容量 文書パッケージ: キャストごとの MTC、テスト レポートのセット、およびキャスト/ロットごとに一致するパッキング リスト項目
工場停止時の購入管理とプレハブスプール
停止やプレハブのスプール パッケージは、グレード理論よりもセットアップの遅延や QA 保留により失敗することが多くなります。管理ポイントは、消費量の多い品目の一貫性を保ち、各箱を委託品レベルまで追跡できるようにすることで、スプールを受け取り次第すぐに解放できるようにすることです。
停止パッケージで見られる作業停止の問題
?同じスプールキット内にスケジュールが混在しているため、調整に不一致が生じ、やり直しやカットが必要になります。 ? 端部のばらつき(真円度とベベルの一貫性)により、位置合わせが遅くなり、溶接時間が長くなります。 • MTC は利用可能ですが使用できません: 送信された正確なエルボ/ティーへの明確なリンクがない証明書があり、隔離が発生します。
PO に組み込まれたリリース制御
? サイズとスケジュール別に繰り返しアイテムを設定します。たとえば、Sch 10S/40S/80S の 2 インチ (NPS 2) ステンレス鋼パイプ継手は、「おおよそ同等の」スプール パッケージに収まりません。 • 受付で各箱を開いて並べ替えることなく、マーキング「キャスト番号」→「MTC」を照合できるように、バッチごとにキャスト/ロットの割り当てを記載したパッキングリストを要求します。混合のリスクを軽減するために、停止キットをサービス暴露ごとに単一グレードに維持します。一般的な屋内サービスの場合は WP304L のみ、塩化物/外装/フラッシュ スプールの場合は WP316L のみです。
GNEE 実行の利点
GNEE は、迅速な出荷と予測可能な現場製造向けに設計された放出制御パッケージとしてステンレス鋼製パイプ継手を提供しています。
? 304/316 グレード混合管理: 混合パレットが混合スプールにならないように、注文はグレードおよび注入/ロットごとに整理されます。受け取りチームは、未開封の梱包リストとマーキングを照合し、各箱を再注文できます。 • 許容調整リリース ゲート: 表面状態と修理マージンは出荷リリース基準として扱われます。これにより、「許容可能な在庫」が「現場で拒否」される可能性が減少します。この場合、通常、NCR のコストとスケジュールの損失が発生します。出荷された部品にリンクされた文書: MTC、プルレポートロジック、および検査記録は、キルン/鋳造IDおよびパッキングリスト項目と一致するようにまとめられます。検査官は、あいまいな PDF を追跡するのではなく、ポア/バッチによってコンプライアンスを検証できます。 ? 反復サイズのフローの高速化: 2 インチの継手のような高消費品目は安定したラベル付けとロット割り当てで出荷されるため、サイトの QA は迅速に出荷し、製造を継続できます。
無料お見積り
よくある質問(FAQ)
Q1: 突合せ溶接式ステンレス鋼管継手とは何ですか? A1: 突合せ溶接ステンレス鋼管継手は、圧力配管やプロセス ライン用のステンレス鋼管の端に直接溶接されるエルボ、ティー、レデューサー、キャップなどの工場製部品で、通常 ASTM A403 に従って WP グレードとして供給されます。
Q2: ASTM A403 ステンレス継手における WP とは何を意味しますか? A2: WP は、圧力パイプ供給プログラムで使用される鍛造ステンレス継手のグレードを特定します。 WP クラスは、施工ルート (シームレスまたは溶接) と、器具クラスに関連付けられた NDT メソッド/スコープを示すことができます。
Q3: 304 ステンレス鋼と 316 ステンレス鋼、アクセサリーの違いは何ですか? A3: 316 にはモリブデンが含まれており、塩化物により孔食のリスクが高まる場合に一般的に選択されます。 304 は、広範な耐食性とコスト管理が優先される一般的なサービス環境で広く使用されています。
Q4: 316 ステンレス鋼は磁性を持ちますか (304 ステンレス鋼も磁性を持ちます)? A4: 焼きなまし状態では、304 および 316 オーステナイト系ステンレス鋼は一般に非磁性または弱い磁性ですが、冷間加工や特定の製造条件では磁気応答が増加する可能性があります。グレードの確認は、必要に応じてキャストのアイデンティティ、MTC の化学的性質、および PMI に関連付けられます。
人気ラベル: astm a403 wp ステンレス鋼管継手、サプライヤー、カスタマイズされた、卸売、安い、割引、価格表、低価格、在庫あり、無料サンプル


